Токарные станки с револьверной головкой
Это самый базовый и распространенный класс токарного оборудования с ЧПУ для серийной обработки тел вращения. Разбираем устройство револьверной головки (турели), приводной инструмент, ключевые параметры выбора и реальную стоимость владения. Мы не продаем станки. Мы подбираем их на стороне…
Для чего нужен
Задача этого станка одна: точить тела вращения в серии и менять инструмент с помощью револьверной головки без участия человека.
На универсальном токарном станке резцедержка держит четыре резца. Смену делает оператор руками. Это потеря времени и минуты на каждый переход.
На станке с револьверной головкой в готовности стоят от восьми до двадцати инструментов (в зависимости от типа револьвера и габарита станка). Смена позиции занимает доли секунды и вспомогательное время значительно снижается.
Разница очень заметна на партии деталей. Возьмите деталь с шестью переходами и партию в 200 штук. При ручной смене вы теряете не меньше двух часов чистого времени только на замену и выставление инструмента. Плюс погрешность выставления инструментальных блоков на каждой замене.
Станок с турелью (револьверной головкой) убирает и то, и другое. Размер держится от первой детали до последней.
Токарно-револьверный станок и токарный станок с револьверной головкой - это не одно и то же
Здесь регулярно путаются даже снабженцы с опытом.
«Токарно-револьверный станок» - это исторический (старый) класс. Станки типа 1341, 1П365, 1Г340. Прутковые, с револьверной головкой на продольном суппорте, с ограничительными упорами. Сегодня это оборудование в основном на вторичном рынке - бывшее в употреблении оборудование.
Современный станок с ЧПУ, который продают под этим запросом, устроен иначе. По компоновке это патронно-центровой токарный станок с наклонной станиной, где вместо резцедержки стоит револьверная головка с числовым управлением. Ось вращения детали стоит параллельно оси поворота револьверной головки.
Именно о нем идет речь на этой странице. Дальше по тексту мы называем его так, как принято в цехе: Токарный станок с ЧПУ.
Устройство
Станок собирается на производстве у станочного производителя из шести основных функциональных групп. Каждая влияет и на точность и на цену…
Станина и направляющие
Станина станка принимает на себя все силы резания возникающие при обработке. От нее зависит виброустойчивость и способность держать размер в том числе в долгосрочной перспективе.
Компоновка у современных станков в основном наклонная: 30, 45 или 60 градусов (но есть и станки более бюджетные - с прямой станиной). Наклон нужен не для красоты. Он в значительной степени помогает эффективно распределять силы резания, которые возникают в процессе обработки, а стружка падает на транспортер сама, не наматывается на деталь и не греет зону резания.
Материал станины: серый чугун с ребрами жесткости, реже полимербетон (минеральное литье). Полимербетон демпфирует вибрации в шесть-десять раз лучше чугуна, но дороже и хуже держит ударные нагрузки.
Направляющие токарного станка в основном двух типов (и это первая развилка при выборе):
Направляющие качения. Роликовые или шариковые линейные каретки. Быстрые ходы до 30-36 м/мин, малое трение, высокая точность позиционирования, низкий нагрев. Однако: слабо демпфируют вибрацию, чувствительны к ударной нагрузке и к абразиву в зоне.
Направляющие скольжения. Закаленные коробчатые направляющие с накладками из фторопласта или турсита. Отлично гасят вибрацию, держат обдирку (при силовой обработке) и прерывистое резание. Однако: медленнее, требуют постоянной смазки, дают трение покоя на малых подачах.
Простое правило при выборе токарного станка:
Точная мелочь и высокая динамика - направляющие качения.
Тяжелая обдирка, поковка, литье с коркой - направляющие скольжения.
Шпиндельная бабка и главный привод
Шпиндель определяет, что вы вообще сможете точить на своем станке.
Ключевые узлы:
Проходное отверстие шпинделя. Задает максимальный диаметр прутка. Типовой ряд: 46, 52, 65, 80, 102 мм. Если планируете работу из прутка, этот параметр первичен по отношению ко всем остальным.
Конец шпинделя. Фланцевый, по ГОСТ 12593-93 и ISO 702-1: A2-5, A2-6, A2-8, A2-11. От типоразмера зависит, какие патроны и оснастку вы сможете поставить на ваш конкретный токарный станок.
Подшипниковые опоры. Прецизионные радиально-упорные и роликовые, класс P4 или выше. На скоростных станках применяют гибридные подшипники с керамическими телами качения: меньше нагрев, выше предельные обороты.
Привод. Два варианта. Мотор-шпиндель (встроенный электродвигатель) дает высокие обороты, точное позиционирование C-оси и низкую вибрацию, но ограничен по моменту на низах. Ременная передача через шкивы или двухступенчатая коробка дает большой момент на низких оборотах, что критично для нержавейки и жаропрочных сплавов, а также при обработке больших диаметров на токарном станке..
Здесь скрыта самая частая ловушка каталога. Смотреть надо не на мощность, а на график «момент - обороты - мощность». Об этом поговорим далее, в разделе про выбор.
Револьверная головка
Это узел, который дал название всей категории. Разберем его подробно.
Число позиций. Стандартный ряд: 8, 10, 12, реже 16 и 20. Восемь позиций закрывают простую деталь. Двенадцать нужны там, где на детали и наружное точение, расточка, сверление, резьба и отрезка.
Механизм фиксации. Точность повторного выхода в позицию обеспечивает торцовая зубчатая муфта - муфта Хирта. В классической схеме работают три диска: два зубчатых венца и прижимной. При индексации головка приподнимается, поворачивается и садится обратно в зубья. Такая схема дает повторяемость индексации в единицы микрон и, что важнее, воспринимает момент резания зубьями, а не валом.
Привод индексации. Гидравлический или электромеханический с сервоприводом. Современные электромеханические головки поворачиваются на соседнюю позицию за 0,2-0,4 секунды, на 180 градусов - за 0,6-1,0 секунды. Индексация двунаправленная, по кратчайшему пути.
Система крепления инструмента. Три основных варианта:
- VDI по DIN 69880 (ISO 10889). Цилиндрический хвостовик с зубчатой рейкой, типоразмеры VDI 30, VDI 40, VDI 50. Преимущества: быстрая замена блока, широкая номенклатура, доступная цена.
- BMT (Base Mounted Turret), типоразмеры BMT45, BMT55, BMT65, BMT75. Блок сажается на плоскую базу и притягивается четырьмя винтами. Преимущества: жесткость заметно выше, чем у VDI, особенно на приводном инструменте и тяжелом точении.
- Клиновая и призматическая резцедержка. Применяется на тяжелых и на бюджетных станках.
Выбор между VDI и BMT - отдельная тема, мы разбирали ее в сравнении «VDI или BMT на токарных станках».
Коротко рекомендация по выбору револьверной головки:
- VDI - мелочь, быстрая переналадка, ограниченный бюджет.
- BMT - серия, приводной инструмент, нержавейка и титан, жесткие требования по шероховатости.
Приводной инструмент. Головка с приводными позициями получает вращение от отдельного сервопривода через центральный шлицевой вал. Типовые параметры: 3000-6000 об/мин, мощность блока 2-7,5 кВт.
ВАЖНО: Приводной инструмент вместе с C-осью расширяет возможности токарного станка с ЧПУ. Появляется возможность фрезеровать лыски, сверлить радиальные и осевые отверстия, нарезать резьбу метчиком, делать шпоночные пазы — всё это без переустановки детали. Если нужен следующий класс с отдельной фрезерной головой и обработкой под произвольным углом — смотрите соседнюю карточку.
Внутренний подвод СОЖ через головку. Давление 20-70 бар. Обязателен для глубокого сверления и обработки нержавейки: стружка ломается и эффективно эвакуируется из зоны резания.
Момент опрокидывания турели. Параметр, который не смотрит почти никто. Он определяет, какую нагрузку головка держит на одной позиции без потери точности. Если станок берется под обдирку, спрашивайте эту цифру у поставщика отдельно!
Задняя бабка, люнет, противошпиндель
Задняя бабка нужна при обработке валов с отношением длины к диаметру больше трех-четырех (l>3-4d). Бывает ручная, полуавтоматическая и программируемая. Программируемая заметно сокращает вспомогательное время в серии.
Люнет поддерживает длинный нежесткий вал в середине. Без него на валу длиной больше десяти диаметров вы получите бочку / провисание.
Противошпиндель (контршпиндель) синхронизируется с главным по оборотам и перехватывает деталь для обработки с другой стороны. Обратная сторона обрабатывается за тот же установ. Деталь выходит из станка готовой.
Это дорогая опция токарного станка, и она окупается не всегда. Считать надо от партии и от числа установов, которые она убирает.
Приводы подач и измерительные системы
Оси X и Z приводятся шариковинтовыми парами класса точности C3 и/или C5 с преднатягом. На точных станках (японского , южнокорейского изготовления) ШВП охлаждается изнутри, чтобы снять тепловое расширение винта.
Измерение положения бывает двух видов:
- Косвенное - энкодер на валу двигателя. Дешевле, но не видит зазоров, износа гайки ШВП и теплового роста винта.
- Прямое - оптическая или магнитная линейка на оси. Видит фактическое положение суппорта. Дороже, но это единственный способ сохранить микроны в длительной работе.
Если у вас допуски по IT6 и жестче, прямые измерительные системы обязательны.
Система ЧПУ и вспомогательное оборудование
Распространенные системы: FANUC, Siemens, Mitsubishi, Fagor, Heidenhain. Из российских - Балт-Систем, Мехатроника, ИНЭЛСИ, а из китайских - HNC, GSK..
Выбор системы это не вопрос вкуса. Это вопрос кадров. Если ваши наладчики двадцать лет работали на FANUC, переход на Siemens может стоить вам месяцев производительности.
Вспомогательные системы, которые формируют реальный цикл:
- транспортер стружки
- станция СОЖ с фильтрацией
- агрегат охлаждения СОЖ
- устройство удаления масляного тумана
- барфидер для прутка
- уловитель деталей
- измерительные щупы инструмента и детали
- автоматическая дверь
Каждая из этих позиций либо экономит секунды цикла, либо не нужна вообще. Разбор по каждой опции есть в нашем блоге в серии «Опции».
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Принцип работы
Главное движение - вращение заготовки в токарном патроне. Движение подачи - перемещение револьверной головки по осям X и Z.
Стандартный цикл обработки выглядит так:
- Заготовка зажимается в токарном патроне гидроцилиндром.
- Головка револьверная выходит в первую позицию и снимает основной припуск черновым резцом, который установлен в держатель.
- Затем - Индексация (поворот головки) - чистовой проход.
- Затем - Индексация (поворот головки) - расточка отверстия.
- Индексация - сверление.
- Индексация - нарезание резьбы
- Индексация - отрезка.
Все переходы идут по одной управляющей программе, без остановки шпинделя и без вмешательства оператора.
Что добавляет C-ось
C-ось это управляемый разворот токарного шпинделя с дискретностью 0,001 градуса. Шпиндель перестает быть просто вращающимся приводом и становится координатной осью.
С C-осью и приводным инструментом станок делает то, что раньше требовало переноса детали на фрезерный станок: радиальные и торцевые отверстия, лыски, шлицы, шпоночные пазы, гравировку, резьбу метчиком.
Каждый убранный установ это не только время. Это еще и погрешность базирования, которая больше не накапливается.
Что добавляет ось Y
Ось Y дает смещение инструмента от осевой плоскости, обычно в пределах плюс-минус 40-80 мм.
Без Y приводной инструмент работает строго по центру. С Y появляется фрезерование плоскостей вне оси, обработка внецентровых отверстий, полигональное точение, нормальная работа торцевой фрезой.
Ось Y ощутимо удорожает станок и усложняет программирование. Брать ее нужно под конкретную деталь, а не на будущее. Подробнее — в разборе «Опция: ось Y на токарных станках с ЧПУ».
Основные характеристики
Таблица параметров, по которым станки этой группы сравниваются между собой. Третья колонка - то, ради чего на каждый параметр вообще смотрят.
| Параметр | Типовой диапазон | На что влияет |
|---|---|---|
| Максимальный диаметр обработки над станиной | 200-800 мм | Габарит детали |
| Максимальный диаметр обработки над суппортом | 150-600 мм | Реальный рабочий диаметр, всегда меньше диаметра обработки над станиной |
| Максимальная длина обработки | 350-3000 мм | Длина вала |
| Максимальный диаметр прутка | 46-102 мм | Возможность прутковой работы |
| Конец / торец шпинделя | A2-5, A2-6, A2-8, A2-11 | Патроны, оснастка |
| Мощность главного привода | 7,5-45 кВт (S1 / S6-40%) | Съем металла в единицу времени (какие режимы резания можно достичь) |
| Максимальный момент на шпинделе | 150-1500 Н·м | Обдирка (повышенные режимы резания), работа по нержавейке |
| Максимальные обороты шпинделя | 2500-6000 об/мин | Мелкие диаметры, чистовая обработка |
| Число позиций револьверной головки | 8-20 | Число переходов при обработке без переналадки |
| Тип крепления инструмента | VDI 30/40/50 BMT 45/55/65 | Жесткость, цена оснастки |
| Сечение резца | 20×20 25×25 32×32 мм | Жесткость при обдирке |
| Диаметр борштанги | 25, 32, 40, 50 мм | Глубина и точность расточки |
| Время индексации револьвера на соседнюю позицию | 0,2-0,8 с | Вспомогательное время цикла |
| Обороты приводного инструмента | 3000-6000 об/мин | Фрезерование, сверление малых диаметров |
| Ускоренные перемещения X / Z | 20-36 м/мин | Вспомогательное время |
| Точность позиционирования (ISO 230-2) | 0,004-0,015 мм (4-15 мкм) | Стабильность размера |
| Повторяемость позиционирования | 0,002-0,006 мм (2-6 мкм) | Разброс размеров в партии |
| Класс точности (ГОСТ 8-82) | Н, П, В, А | Нормы точности при приемке |
| Масса станка | 2500-20000 кг | Косвенный показатель жесткости |
Два замечания к таблице, без которых она бесполезна.
Первое. Точность позиционирования - это не точность обработки. Это метрологическая характеристика оси, измеренная лазерным интерферометром по методике ISO 230-2. Реальная точность детали зависит еще от очень большого количества факторов (более 20!) в том числе: жесткости, температуры, заготовки, инструмента и режимов. Мы подробно разбирали это в материале «Точность обработки на стах с ЧПУ».
Второе. Мощность S6-40% это кратковременный режим с сорокапроцентной продолжительностью включения. В каталогах ее ставят на первое место, потому что цифра красивее. Для расчета реального съема нужна мощность S1 и график момента.
Где применяется
Этот класс оборудования закрывает основной объем токарных работ в серийном и мелкосерийном производстве.
Отрасли:
1. Общее машиностроение - валы, оси, втулки, фланцы, штуцеры.
2. Нефтегазовое оборудование - муфты, переводники, замки бурильных труб, корпуса клапанов. Здесь востребованы станки с большим проходным отверстием шпинделя и мощным приводом.
3. Гидравлика и пневматика - гильзы цилиндров, штоки, золотники, распределители. Требования по шероховатости и геометрии высокие, нужны прямые измерительные системы.
4. Автокомпоненты - ступицы, шкивы, поршневые пальцы, элементы трансмиссии. Массовая серия, приоритет у времени цикла и автоматизации загрузки.
5. Крепеж и метизы - прутковая работа с барфидером, полный цикл до отрезки.
6. Подшипниковая промышленность - кольца, обоймы.
7. Энергетика и арматуростроение - корпуса задвижек, седла, шпиндели.
8. Медицина и приборостроение - мелкие точные детали, часто из нержавейки и титана.
Преимущества и недостатки
Что хорошо
1. Смена инструмента за доли секунды вместо минут ручной работы.
2. Стабильность размера в партии. Инструмент выставлен один раз при наладке, дальше положение повторяется механически.
3. Полный цикл за один установ, если есть приводной инструмент, C-ось и противошпиндель. Уходят межоперационные перемещения и погрешность повторного базирования.
4. Снижение требований к квалификации оператора после наладки. Наладчик нужен один на несколько станков.
5. Высокая жесткость технологической системы. Инструмент установлен в револьвере с коротким вылетом, а не в вылете резцедержателя.
6. Прогнозируемое время цикла. Вы можете считать себестоимость детали, а не гадать. Для расчета у нас есть калькулятор стоимости станко-часа на нашем сайте..
Что плохо
1. Число инструментов ограничено. Восемь или двенадцать позиций - это в основном потолок. Широкая номенклатура или сложная деталь - все упирается в переналадку.
2. Столкновения в рабочей зоне. Соседние позиции мешают друг другу, особенно длинные борштанги и сверла. Часть позиций приходится оставлять пустыми, и двенадцать превращаются в девять.
3. Приводной инструмент слабее фрезерного станка. Два-семь киловатт против пятнадцати-тридцати. Фрезеровать серьезный объем металла им нельзя.
4. Ремонт головки дорогой. Износ зубчатой муфты или люфт привода индексации лечится только заменой узла. Стоимость новой головки доходит до 30% цены станка.
5. Один инструмент в резании одновременно. Двухсуппортные и двухканальные станки работают быстрее, но стоят принципиально других денег (х2 - х4).
6. Оснастка стоит дорого и покупается отдельно. Один приводной блок VDI 40 или BMT 65 это сотни тысяч рублей. Комплект под деталь легко набирает миллион.
Кому подходит
- Подходит: механическому цеху с повторяющейся номенклатурой тел вращения, серией от 20-50 штук и требованием держать допуск в партии.
- Не подходит: ремонтному участку с единичными деталями, производству крупногабаритных корпусов, задачам, где основной объем работы фрезерный.
Как выбрать
Порядок действий, который мы применяем в работе. Отклонение от этого порядка стоит денег.
Кстати, мы дели подробную статью-обзор по ошибкам выбора токарного станка с ЧПУ - обязательно почитайте: «Частые ошибки при выборе токарного станка с ЧПУ для производства».
Шаг 1. Начните с детали, а не со станка
1. Возьмите не один чертеж, а представительную выборку: три-пять деталей-представителей, которые дают основной объем вашего производства.
2. По каждой зафиксируйте максимальный диаметр, длину, материал, требуемые допуски и шероховатость, годовую программу и размер партии запуска.
3. Станок выбирается под номенклатуру. Обратный порядок - «купим универсальный, потом придумаем что делать» - это самый дорогой способ купить железо.
Шаг 2. Проверьте габаритные ограничения по факту
1. Максимальный диаметр над станиной в каталоге и реальный рабочий диаметр это разные цифры. Считать нужно диаметр над суппортом, с учетом установленного инструментального блока.
2. Отдельно проверьте проходное отверстие шпинделя, если работаете прутком, и расстояние от торца шпинделя до головки, если деталь длинная.
Шаг 3. Смотрите не мощность, а график момента
Это главная ловушка при сравнении предложений.
Поставщик пишет 15 кВт.Но номинальный момент этот привод выдает только до 500-700 об/мин, а дальше момент падает значительно!
Если вы точите нержавейку диаметром 120 мм на 400 об/мин, вам нужен момент, а не киловатты. Обязательно запрашивайте у поставщика диаграмму «момент - обороты» для конкретной модели!
Шаг 4. Определитесь с направляющими
Качение или скольжение - решается номенклатурой, а не бюджетом. Смотрите разбор в шаге 1: если в выборке есть поковка, литье с коркой или прерывистое резание, коробчатые направляющие скольжения - обязательны.
Шаг 5. Посчитайте нужное число инструмента
Разложите самую сложную деталь на переходы и посчитайте инструменты. Прибавьте позиции под дублирующий инструмент.
Шаг 6. Выберите систему крепления инструмента
VDI дешевле в оснастке и быстрее в переналадке. BMT жестче и лучше держит приводной инструмент. Решение принимается по материалу и по доле фрезерных переходов. Развернутое сравнение с ценами на блоки - в статье «VDI или BMT на токарных станках».
Шаг 7. Не берите опции «на будущее»
Приводной инструмент, ось Y, противошпиндель, барфидер - каждая опция должна быть обоснована деталью из выборки шага 1.
Ось Y добавляет к цене станка ощутимую долю. Противошпиндель еще больше. Если в номенклатуре нет детали, которая требует обработки с обратной стороны в серии, эти деньги замораживаются в железе.
Мы регулярно видим станки, где приводной инструмент за пять лет не включали ни разу - и считаем, что это провал в выборе. Станковед при подборе станков такого не допускает..
Шаг 8. Проверьте, чем подтверждается точность
Требуйте протокол испытаний конкретного станка по точности позиционировани и по геометрической точности.
Что должно быть в протоколе:
- Точность: точность и повторяемость позиционирования по ISO 230-2 по каждой оси,
- Геометрия: биение шпинделя, нормы геометрической точности по ГОСТ 18097-93, круговые испытания по ISO 230-4 для станков с C и Y осями.
Шаг 9. Оцените сервис до покупки, а не после
Вопросы поставщику, которые надо задать письменно:
- Сколько инженеров в штате и где они базируются.
- Срок реакции на заявку
- Срок поставки шпинделя, револьверной головки, привода
- Наличие склада запчастей в России.
- Число установленных станков этой модели в стране и контакты хотя бы одного действующего пользователя.
Референс-визит на работающее производство обязателен! Демонстрация в шоуруме дилера не показывает ничего!
Шаг 10. Считайте стоимость владения, а не цену
Станок дешевле при его закупке часто оказывается дороже на горизонте пяти лет. Разница набегает на ремонте, оснастке, простоях, расходниках и энергопотреблении.
Для расчета у нас на сайте есть открытые калькуляторы TCO и срока окупаемости - посчитайте до того, как подпишете договор.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Эксплуатация и обслуживание
Ресурс станка определяется регламентом, а не производителем. Одна и та же модель у одного заказчика ходит пятнадцать лет, у другого сыпется за три.
Раз в смену
- Проверка уровня и концентрации СОЖ рефрактометром.
- Очистка рабочей зоны от стружки. Стружка в направляющих и на конусах инструментальных блоков это прямая потеря точности.
- Слив конденсата из влагоотделителя пневмосистемы.
- Контроль давления гидростанции и давления зажима патрона.
- Визуальный осмотр телескопической защиты и уплотнений.
Еженедельно
- Очистка магнитных и сетчатых фильтров станции СОЖ.
- Проверка работы системы централизованной смазки направляющих и уровня масла в баке.
- Очистка транспортера стружки и поддона.
- Проверка затяжки инструментальных блоков
Ежемесячно и ежеквартально
- Контроль радиального и торцевого биения шпинделя индикатором. Фиксация результата в журнале
- Проверка повторяемости индексации револьверной головки
- Проверка осевого люфта ШВП.
- Замена масла гидростанции по регламенту производителя.
- Контроль состояния СОЖ: pH, бактериальная зараженность, запах.
- Проверка натяжения ремней главного привода.
Ежегодно
- Геометрическая проверка станка по нормам ГОСТ 18097-93.
- Лазерная калибровка осей и обновление компенсационных таблиц ЧПУ.
- Круговой тест по ISO 230-4 для станков с C и Y осями.
- Ревизия подшипниковых опор шпинделя при появлении шума или роста температуры.
Безопасность при работе на станке
Безопасность — ограждения, блокировки, пыле- и стружкоудаление, эргономика загрузки и соответствие нормам для конкретного типа. При подборе проверяем, что заявленные средства защиты входят в поставку, а не остаются «опцией после оплаты».
Сколько стоит
Цены ориентировочные, на 2026 год, с НДС, для нового оборудования.
Разброс внутри каждой группы доходит до двух раз и более (!) в зависимости от комплектации, бренда, рабочей зоны, условий поставки и тд.
Очень примерные цены такие:
| Класс оборудования | Ориентир по цене с НДС |
|---|---|
| Легкий станок, диаметр до 250 мм, 8 позиций, без приводного инструмента | 3,5-7 млн руб. |
| Средний станок, диаметр 300-400 мм, 12 позиций, приводной инструмент и C-ось | 7-16 млн руб. |
| Станок с противошпинделем и осью Y | 12-30 млн руб. |
| Тяжелый станок, большое проходное отверстие, диаметр от 500 мм | 17-38 млн руб. |
| Оборудование премиального сегмента (Япония, Европа, Корея) | 25-70 млн руб. и выше |
Что не входит в цену станка
Именно здесь все бюджеты заказчиков рассыпаются
Типовой состав дополнительных затрат при покупке станков с ЧПУ:
- Инструментальная оснастка и приводные блоки - один блок VDI 40 или BMT 65 может стоить сотни тысяч рублей, а комплект под деталь набирает миллион и больше.
- Патроны, цанговые зажимы, поводковые и мембранные устройства под конкретную деталь.
- Режущий инструмент на первый год работы.
- Барфидер, если планируется прутковая работа.
- Транспортер стружки, если не входит в базу.
- Доставка, такелаж, разгрузка, заведение в цех.
- Фундамент или подготовка основания, подведение электропитания и сжатого воздуха.
- Пусконаладка и обучение персонала.
Практическое правило: закладывайте на оснастку и инструмент 10-20% от цены станка в первый год эксплуатации. Полный разбор сопутствующих затрат мы делали в материале «Бюджет на покупку металлообрабатывающего станка с ЧПУ».
Почему цена на один и тот же станок разная у разных поставщиков
Основные причины:
- Разная комплектация под одинаковым названием модели. Один поставщик поставил прямые линейки (дорогие) и BMT, другой энкодеры и VDI. Внешне станок один, а цена разная! Это самая частая причина отличия цен.
- Разные условия поставки. Со склада в Москве или четыре месяца из порта - это разная цена денег.
- Разный объем обязательств. Пусконаладка, обучение, гарантия 12 или 24 месяца, склад запчастей.
- Разная маржа поставщика. Это тоже фактор, и он не всегда коррелирует с уровнем сервиса.
Сравнивать предложения без приведения к единой форме бессмысленно. Именно этим занимается СТАНКОВЕД при подборе токарных станков с револьверной головкой и других станков..
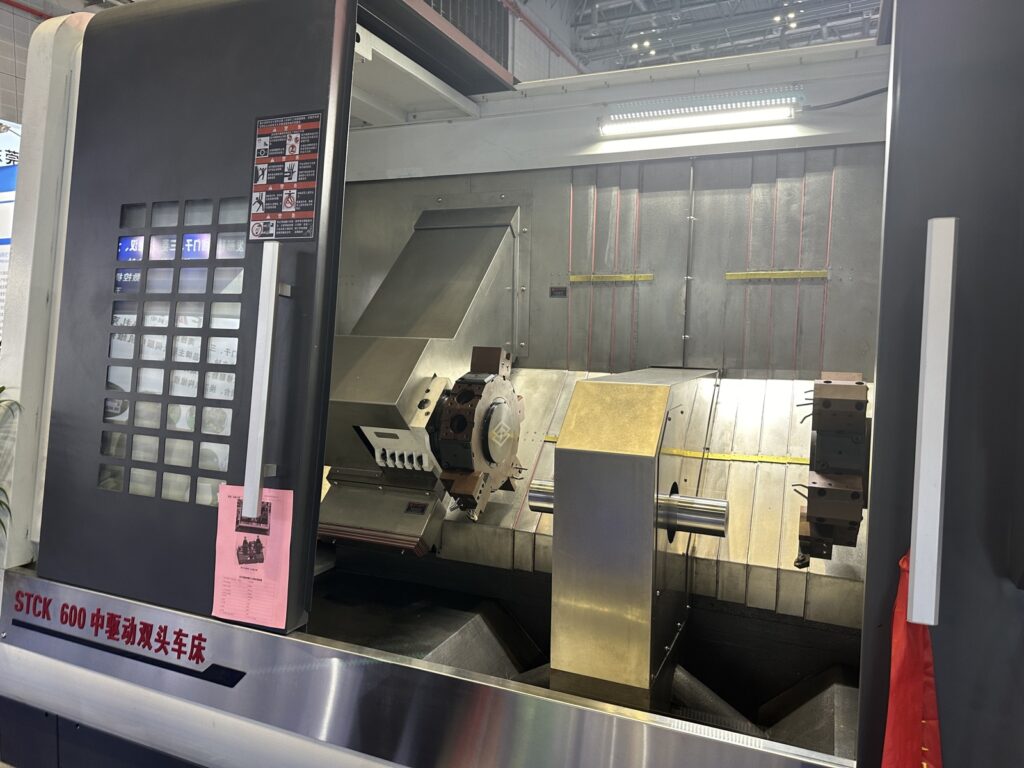
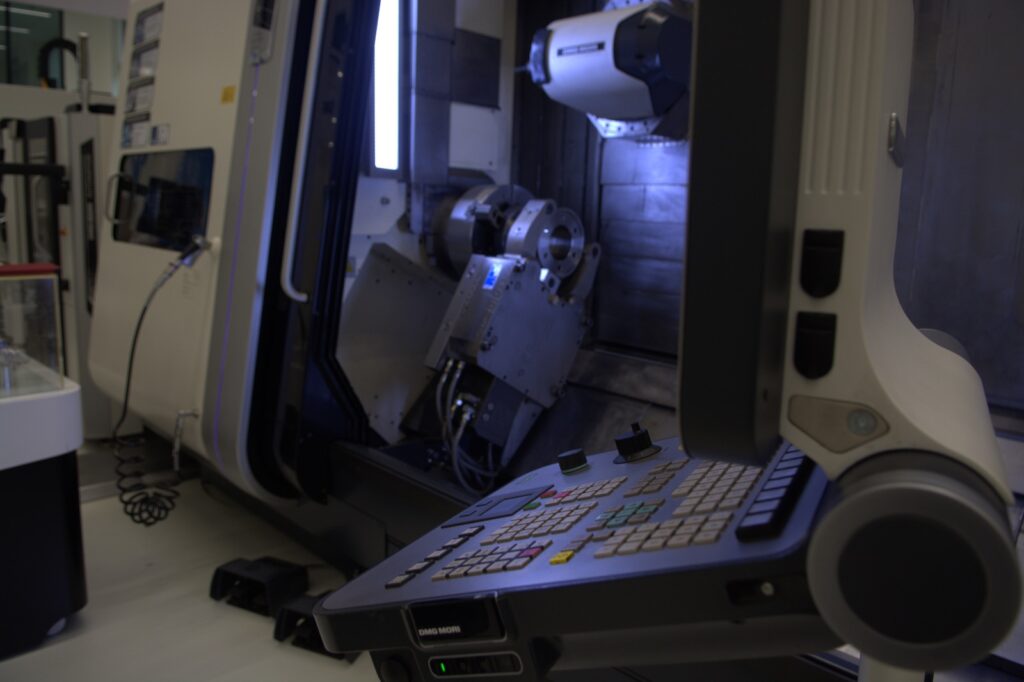
Другие токарные станки
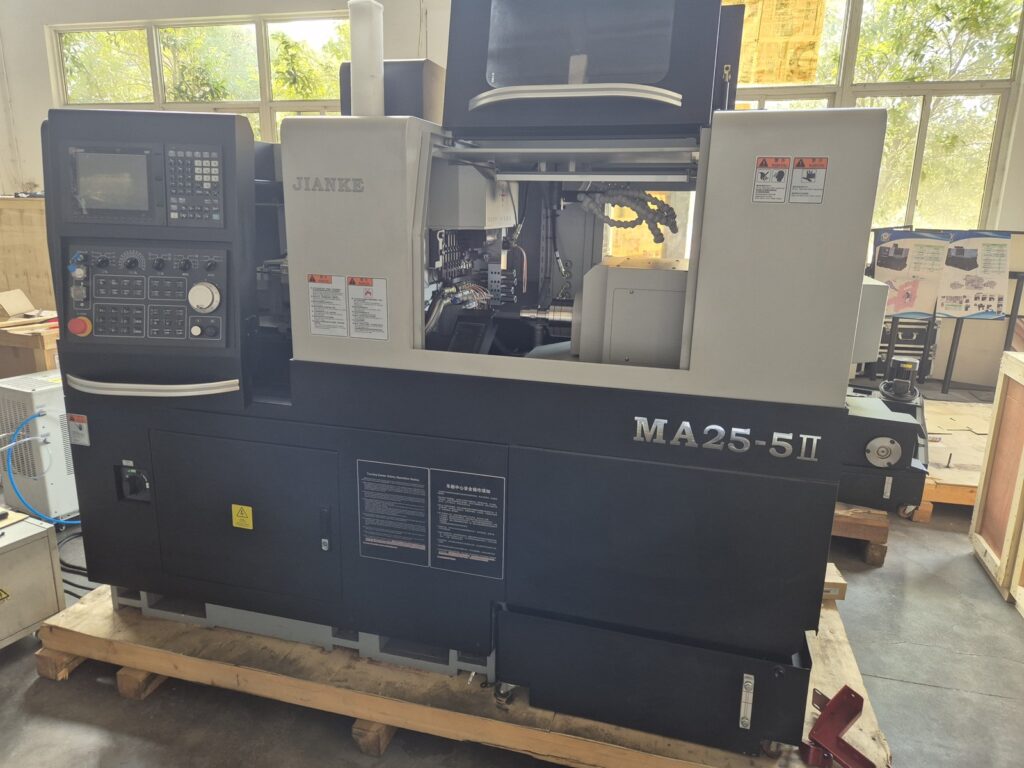
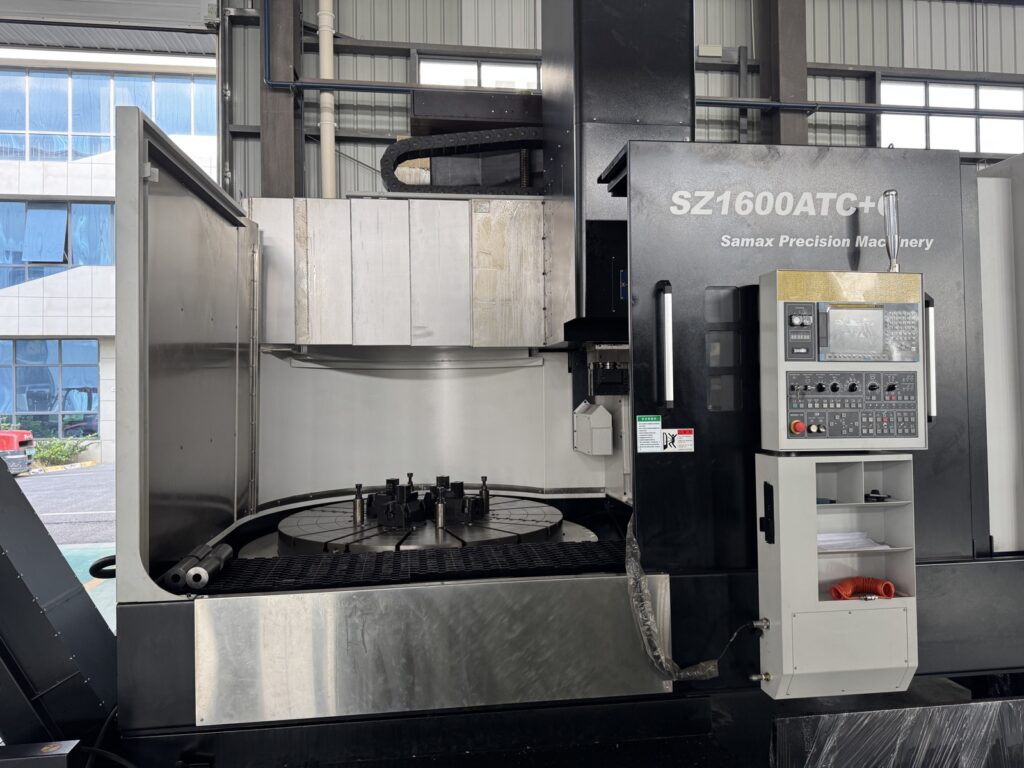
Выбираете оборудование для производства?
Ознакомьтесь с нашей услугой подбора станков ЧПУ. Работаем на стороне покупателя: ТЗ, сравнение КП, переговоры и сопровождение сделки.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Частые вопросы
Вы помогаете подобрать именно Токарные станки с револьверной головкой?
Да. Если группа подходит под деталь и программу выпуска — сравниваем варианты внутри неё. Если нет, сначала определим правильную категорию.
Можно ли рассматривать б/у вариант?
Можно. Для оборудования с пробегом проверяем состояние, наработку, ремонты и доступность запчастей — и только потом сравниваем с новым.
Сколько стоит подбор?
От разовой консультации до полного сопровождения сделки. Цену назовём после первого разговора, когда понятна задача и объём работ.