Портальные фрезерные станки и обрабатывающие центры (3-4-5 осей)
Класс оборудования, к которому переходят, когда деталь перестала помещаться в классический вертикальный ферзерный обрабатывающий центр, а требования к по точности остались прежними. Разбираем две базовые компоновки станков, фрезерные головы, разницу между схемой 3+2 и непрерывной пятиосевой…
Для чего нужен
Задача этого станка одна: обрабатывать крупную и часто тяжелую деталь, удерживая геометрию на всей ее длине.
Вертикальный обрабатывающий центр закрывает 70-80% фрезерной номенклатуры среднего цеха. Но у него есть предел, и предел этот наступает резко. Как только деталь выходит за 1500 мм по длине или за 2-3 тонны по массе, C-образная компоновка перестает работать. Колонна получается вынесена в сторону, шпиндельная бабка висит на плече, и отжим на силовом резании становится больше допуска.
Портальная схема снимает именно это ограничение. Шпиндель зажат между двумя стойками, соединенными траверсой - получается замкнутый силовой контур. Изгибающий момент раскладывается на симметричную рамную конструкцию, а не на консоль.
Практическая граница между VMC и порталом такая:
- Деталь до 1200 мм по длине, до 1,5-2 т, обработка с одной стороны - вертикальный обрабатывающий центр.
- Деталь 1500-3000 мм и более, до 5-10 т, требование по плоскостности и перпендикулярности на всей длине - двухстоечный портальный ОЦ.
- Деталь от 3000 мм и от 10 т, либо несколько заготовок в линию - портальный ОЦ с подвижным порталом.
- Деталь сложной пространственной формы, где нужен доступ инструмента под углом - тогда это портальный ОЦ с непрерывной пятиосевой головой.
Второй сценарий покупки портала не связан с габаритом вообще: когда на VMC деталь требует четырех-пяти установов, а допуск на взаимное расположение поверхностей 0,05 мм и жестче. Каждый установ добавляет погрешность базирования. Портал с пятью осями убирает эти установы. Это тот случай, когда станок покупается не под размер, а под допуск.
Портальный, продольно-фрезерный, двухстоечный, gantry - где что
Терминологическая каша в этой группе стоит покупателям реальных денег, поэтому разбираем сразу.
Продольно-фрезерный станок - это исторический отечественный класс. Одностоечные и двухстоечные, чаще без ЧПУ либо с УЧПУ старого поколения, назначение - снятие плоскостей с длинных станин, рам, плит (от члова продольное фрезерование). Сегодня это в основном вторичный рынок и капитальный ремонт с модернизацией.
Портальный обрабатывающий центр - это уже современный станок с ЧПУ на портальной раме, обязательно с магазином инструмента и автоматической сменой. Именно о нем идет речь на этой странице.
Двухстоечный обрабатывающий центр (Double Column Machining Center, DCM) - портальный станок с неподвижным порталом и подвижным столом. Строго говоря, это как подтип / разновидность портального.
Gantry или станок с подвижным порталом - портал едет по станине, стол с заготовкой при этом остается неподвижен.
Станок с подвижной колонной (traveling column) - это не портал. Одна колонна, консольная схема, но колонна перемещается вдоль длинной станины. Дешевле портала, гибче по загрузке, заметно уступает по жесткости и по точности на большом вылете.
Разница не филологическая. Мы регулярно видим коммерческие предложения которые отправляются нашим заказчикам, где станок с подвижной колонной продается под запрос «портальный обрабатывающий центр». Внешне они похоже, по цене разница в полтора-два раза, по жесткости - принципиальная.
«3-4-5 осей» - самая дорогая двусмысленность категории
Разберите этот вопрос до подписания договора. На портальных станках цена ошибки измеряется десятками миллионов.
Формулировка «портальный станок, 5 осей» в коммерческом предложении может означать четыре разные вещи.
1. Три оси плюс ручная угловая голова. В комплекте идет вертикальная голова и сменная угловая на 90°. Голова переставляется вручную, за 20-60 минут, с последующей выверкой. Пятой осью здесь не пахнет: это три оси и возможность подлезть сбоку для небольшой доработки детали.
2. Схема 3+2, автоматическая индексная голова. Голова разворачивается по двум углам, фиксируется зубчатой муфтой Хирта или тормозом, и дальше работают только X, Y, Z. Обработка идет по плоскостям, ориентированным под углом. Это закрывает 80-85% реальных задач на крупногабаритном оборудовании: наклонные плоскости, отверстия под углом, обработка полостей штампа по граням.
3. Непрерывная пятиосевая обработка. Поворотные оси головы участвуют в интерполяции одновременно с линейными. Нужна для лопастей, крыльчаток, сложных поверхностей пресс-форм, аэродинамических обводов. Требует лицензии RTCP в стойке, CAM с пятиосевой стратегией и постпроцессора под конкретную кинематику головы.
4. «Подготовка под пятую ось». Есть посадочное место под голову, есть выход гидравлики, есть место в шкафу. Головы нет, лицензии нет. Формально «станок пятиосевой», фактически вы купили три оси и обещание.
Практический вывод. Спрашивайте поставщика письменно отдельными вопросами:
1. Какие головы входят в поставку - модель, тип, количество?
2. Смена головы ручная или автоматическая, есть ли магазин голов?
3. Входит ли лицензия ЧПУ на управление поворотными осями головы?
4. Входит ли функция RTCP (TCPM, TRAORI, M128) - с указанием точного названия опции в прайсе производителя стойки?
Устройство
Станок собирается из нескольких основных функциональных групп. На портальных станках, в отличие от VMC, ошибка в любой из них не лечится - узлы здесь весят тонны и меняются только в заводских условиях.
Компоновка портального станка: подвижный стол или подвижный портал
Это первая и главная развилка выбора. Она определяет все остальное: площадь под станок, схему загрузки, предельную массу детали и цену.
1. Двухстоечная схема (неподвижный портал, подвижный стол). Портал жестко стоит на станине. Стол ездит по оси X, вынося деталь из-под портала.
2. Схема с подвижным порталом (gantry). Стол неподвижен, портал перемещается по двум продольным станинам. Деталь стоит на месте от начала до конца.
| Критерий | Неподвижный портал, подвижный стол | Подвижный портал (gantry) |
|---|---|---|
| Ход по X | до 3000-4000 мм | 3000-20000 мм и более |
| Масса детали | ограничена ходовой частью стола, обычно до 15-25 т | практически не ограничена, стол это фундаментная плита |
| Занимаемая площадь | длина станка примерно 2,5 хода по X | длина станка примерно ход по X плюс 2-3 м |
| Жесткость | выше при равных габаритах | ниже, требует синхронизации двух приводов |
| Загрузка детали | краном сверху либо со стола в выдвинутом положении | краном сверху, можно грузить вторую зону во время обработки |
| Точность на длинной оси | легче удержать | требует прямых линеек и термокомпенсации - обязательно |
| Типовое применение | штампы, пресс-формы, плиты, корпуса до 3 м | станины, рамы, судовые и энергетические детали, панели, несколько заготовок в линию (автоматизация) |
Практическое правило. Если ход по X нужен до 3 метров и деталь до 20 тонн - берите двухстоечную схему, она жестче и дешевле. Если габарит больше - вариантов нет, только подвижный портал.
Ловушка с площадью. Двухстоечный станок с ходом по X 3000 мм занимает в цехе около 8 метров в длину: стол должен полностью выехать в обе стороны. Про это иногда забывают на этапе выбора и обнаруживают только при разработке планировки участка, когда договор уже подписан (со СТАНКОВЕД такого не будет!)
Станина, стойки и траверса
Материал. Серый чугун с развитой системой ребер - это основной вариант. На крупных gantry-станинах применяют сварную стальную конструкцию с последующей термообработкой и наполнением демпфирующим составом (эконом-вариант). Полимербетон (минеральное литье) встречается на прецизионных и высокоскоростных исполнениях: демпфирует вибрацию в 6-10 раз лучше чугуна, но может быть дороже и хуже держит ударную нагрузку и локальный перегруз.
Старение отливки. Ключевой момент, о котором не пишут в каталогах. Без снятия внутренних напряжений - естественного (выдержка от полугода) или искусственного (термообработка по режиму) - геометрия станка уходит в первые два года прямо у вас в цехе. Спросить об этом напрямую бесполезно: ответят «конечно, состарена». Надо проверять на производстве (делайте аудит, а Станковед в этом может помочь).
Масса как индикатор. Для двухстоечного ОЦ с ходами 2000×1600×800 нормальная масса около 22-30 т. Предложение с такими же ходами и массой в 14 т означает, что чугун сэкономлен на ребрах и толщине стенок. Виброустойчивость и стабильность геометрии будут ниже, что бы ни было написано в паспорте. Рекомендуем обратить на это особое внимание.
Траверса - неподвижная или подвижная.
- Неподвижная (жесткая) траверса. Просвет по высоте задан раз и навсегда. Максимальная жесткость, минимум узлов. Подходит, когда высота деталей в номенклатуре примерно одинаковая.
- Подвижная траверса (ось W на портальных станках). Траверса перемещается вертикально по стойкам и фиксируется гидравлическими или механическими зажимами. Дает огромный диапазон по высоте детали при коротком ходе по Z, а значит короткий, а главное - жесткий ползун.
Подвижная траверса - это плюс к универсальности и минус к жесткости: появляется разъем в силовом контуре. Проверять надо две вещи: усилие зажима траверсы и повторяемость выхода траверсы в положение. Если траверса переставляется в каждой программе, повторяемость входит в допуск детали напрямую.
Просвет портала. Расстояние между внутренними поверхностями стоек.
Типовой ряд здесь такой: 1300, 1600, 2000, 2500, 3000, 4000 мм и т.д.. Именно просвет, а не размер стола, определяет максимальную ширину вашей детали - и про это часто забывают забывают при выборе станка.
Приводы и направляющие длинных осей
Направляющие. На портальных станках чаще всего применяют смешанную схему: коробчатые скольжения на самой нагруженной оси (обычно X под порталом или столом) и линейные роликовые каретки на Y и Z. Логика прежняя, что и на VMC:
- Алюминий, скоростная обработка, 3D-поверхности, точная геометрия - направляющие качения.
- Чугун, поковка, литье с коркой, тяжелый съем, прерывистое резание - направляющие скольжения.
На тяжелых станках применяют также гидростатические направляющие: масляная пленка под давлением, износ нулевой, демпфирование максимальное. Это дорого и требует собственной маслостанции с фильтрацией и термостабилизацией.
Привод длинной оси. Три варианта.
- ШВП. До 4-6 м хода. Дальше винт начинает провисать, растет критическая скорость вращения, растет тепловое удлинение. Требует осевого охлаждения винта.
- Зубчатая рейка с шестерней. Стандарт для ходов от 5-6 м. Ход практически не ограничен, жесткость приемлемая. Обязательно исполнение с двумя шестернями и электронным преднатягом: одиночная шестерня дает люфт, который на реверсе сразу виден на детали.
- Линейные двигатели. Максимальная динамика и точность, ноль механических передач. Применяют на скоростных портальных станках для алюминия и графита. Требуют серьезного охлаждения и мощного питания.
Синхронизация двух приводов портала. У gantry-станка ось X приводится двумя двигателями, по одному на каждую стойку. Стойки должны идти строго синхронно, иначе портал перекашивает, и вы получаете ошибку перпендикулярности, которая гуляет по длине станка. Отвечает за это функция gantry-синхронизации в стойке ЧПУ. При приемке станка требуйте у производителя протокол проверки рассогласования по длине хода - этот пункт есть далеко не в каждом стандартном протоколе!
Измерительные системы. На осях длиной свыше 3 метров энкодер на валу двигателя не работает как средство измерения. Он не видит ни теплового удлинения, ни износа передачи, ни упругой деформации. Прямые измерительные системы - оптические или магнитные линейки - на портальном станке обязательны, а не опциональны!
Тепло. Чугун и сталь растут примерно на 10-12 мкм на метр на каждый градус. Ось длиной 10 метров при перепаде температуры в цехе 5 °C уходит более чем на полмиллиметра. Это не гипотеза, это реальный факт - и вы столкнетесь с этим.
Отсюда три следствия, которые надо заложить в проект до покупки:
1. Линейки (прямые измерительные системы) - чтобы линейка росла вместе со станиной или не росла вовсе.
2. Термокомпенсация в стойке ЧПУ с датчиками на конструкции.
3. Стабилизация температуры в цехе, минимум - отсутствие сквозняков, солнца в окно и ворот рядом со станком.
Подробнее выбор измерительных систем мы разбирали в материале «Опция: прямые измерительные системы для станков с ЧПУ».
Ползун и шпиндельный узел
Ползун (ram). Вертикально перемещающийся брус квадратного или прямоугольного сечения, несущий шпиндельную голову. Типовое сечение 300×300 - 450×450 мм, ход 500-1500 мм.
Главное, что нужно понимать про ползун: его жесткость непостоянна. При полностью выдвинутом ползуне отжим под нагрузкой в 2-4 раза выше, чем в убранном положении. Каталог дает одну цифру точности - измеренную в удобной точке (хитрость производителей станочных, а иногда и обычный обман).
Практический вопрос поставщику: какова величина отжима на конце ползуна при максимальном вылете и приложенной боковой силе 5000 Н?
Ползун должен быть уравновешен - гидравлическим противовесом, грузом на цепи или парой ШВП с согласованными приводами. Без противовеса привод Z постоянно держит массу, греется и изнашивается неравномерно!
Шпиндельный узел
Конус шпинделя. Решение необратимое: вместе с конусом меняется весь парк оправок, а на портальном станке это десятки миллионов.
- BT50 / SK50 (ГОСТ 25827-2014, JIS B 6339, DIN 69871) - рабочая лошадка тяжелого фрезерования. Момент, крупные торцевые фрезы, борштанги. Оправки доступны, цена умеренная.
- HSK-A100 (DIN 69893) - полый конус с базированием по конусу и по торцу одновременно. Жесткость соединения выше примерно на 30-50%, лучше держит обороты, лучше повторяемость по вылету. Дороже и требователен к чистоте.
- HSK-A63 - на скоростных портальных станках для алюминия и графита.
- Capto C8 / C10 (ISO 26623) - полигональное соединение, применяется на тяжелых европейских станках, в том числе на сменных головах.
Важно: BT50 и SK50 внешне похожи и постоянно путаются в спецификациях, а оправки не взаимозаменяемы - отличается форма захватного буртика. Поэтому обязательно проверяйте буквенное обозначение в договоре.
Привод шпинделя. На портальных станках три схемы:
- С механическим редуктором (2-4 ступени). Момент 800-2500 Н·м на низах. Это то, чем реально фрезеруют чугун и сталь торцевой фрезой Ø160-250 мм. Обороты обычно до 4.000-6.000 об/мин.
- Прямой привод (direct drive). До 8000-12000 об/мин, ниже вибрация, момент средний.
- Мотор-шпиндель (built-in). 12.000-30.000 об/мин, для алюминия, графита и высокоскоростной обработки штампов. Момент на низах слабый, ремонт дорогой и только в специализированной мастерской…
Стандартная ловушка каталога: «мощность 37 кВт». Номинальный момент этот привод выдает, скажем, до 700 об/мин, а дальше момент падает... Если вы фрезеруете чугунную плиту фрезой Ø200 на 250 об/мин, вам нужен именно момент, а не киловатты!
Запрашивайте у поставщика диаграмму «момент - обороты - мощность» для конкретной модели головы, а на станках со сменными головами - отдельно для каждой головы.
Охлаждение шпинделя. На оборотах от 8.000-10.000 жидкостное охлаждение с чиллером обязательно. Без него узел греется, растет по Z и уводит размер на длинной программе. На портальном станке, где программа идет 4-20 часов, это не мелочь.
Внутренний подвод СОЖ через шпиндель. Давление 20 или 70 бар. Обязателен для сверления глубже пяти диаметров и для нормальной эвакуации стружки из полостей. Дооснастить потом практически невозможно: нужен другой шпиндель с центральным каналом и вращающееся соединение - а на сменных головах еще и сквозной канал в каждой голове. Решение принимается один раз, при заказе. Разбор - в нашем материале «Опция: внутренняя подача СОЖ под давлением».
Фрезерные головы
Это то, чем портальный станок принципиально отличается от VMC. На вертикальном центре шпиндель только один и он встроен в бабку. На портале шпиндель обитает в голове, и голова бывает разной. От выбора головы зависит и цена станка, и то, какие детали вы сможете делать.
| Тип головы | Что делает | Оси | Когда нужна | Ориентир по доплате |
|---|---|---|---|---|
| Вертикальная неповоротная | Только сверху вниз | 3 | Плиты, рамы, обработка одной плоскости и отверстий | базовая комплектация |
| Сменные ручные головы (вертикальная, горизонтальная, угловая 90°, универсальная) | Доступ сбоку и под углом, перестановка вручную | 3, доступ по 5 сторонам | Единичные и мелкосерийные корпуса, ремонт | 1,5-8 млн за голову |
| Автоматическая индексная универсальная голова (муфта Хирта) | Разворот по двум углам с шагом 2,5° или 1°, фиксация зубьями | 3+2 | Наклонные плоскости, отверстия под углом, штампы по граням | 8-30 млн |
| Автоматическая индексная с шагом 0,001° (сервопривод + зажим) | Любой угол, не кратный шагу | 3+2 | Сложные пространственные корпуса | 12-36 млн |
| Непрерывная вилочная (двухповоротная, bi-rotary) | Оси A и C участвуют в интерполяции | 5 непрерывных | Лопасти, крыльчатки, обводы, пресс-формы | 26-90 млн |
| Непрерывная наклонно-поворотная 45° (nutating) | То же, но ось наклона под 45° | 5 непрерывных | То же, где нужен подход в глубокие полости | 30-90 млн |
Магазин голов и автоматическая смена. На серьезных портальных станках с ЧПУ головы стоят в собственном магазине сбоку и меняются по программе за 1,5-4 минуты. Соединение головы с ползуном - плоский фланец с муфтой Хирта, гидравлический зажим, автоматическая стыковка привода, гидравлики, СОЖ и кабелей.
Вилочная или наклонно-поворотная (nutating). Ключевая развилка при выборе непрерывной пятиосевой головы.
- Вилочная. Шпиндель в вилке, ось A разворачивает его в диапазоне обычно ±110…±120°. Кинематика простая и понятная любой CAM-системе. Голова габаритнее, хуже подлезает в глубокую полость.
- Nutating. Ось наклона расположена под 45° к оси шпинделя. Голова компактнее и жестче, лучше подходит для полостей. Но кинематика сложнее: постпроцессор должен корректно обрабатывать особые точки и разворот вокруг оси инструмента. Плохой постпроцессор на nutating-голове - это ошибки в углах, рывки и в перспективе авария.
Практический вывод: nutating берут те, у кого уже есть сильный технолог-программист и проверенный поставщик постпроцессоров. Если пятиосевая обработка для вас первая - вилочная схема будет надежнее для вас.
Стол, зона загрузки и четвертая ось
Размер стола. Типовой ряд для этого класса: 1500×3000, 2000×4000, 2500×6000, 3000×8000 мм и далее. Т-образные пазы по ГОСТ 1574-91, ширина 22 или 28 мм, шаг 160-250 мм.
Нагрузка на стол. Задается двумя цифрами, и их постоянно путают:
- Распределенная нагрузка, т/м² - обычно 2-5 т/м².
- Суммарная масса детали, т.
Ваша деталь опирается на стол не всей площадью, а на несколько подкладок. Сосредоточенная нагрузка под подкладкой может в разы превышать допустимую распределенную и продавить стол. Схему опирания надо согласовывать с производителем до поставки, особенно для деталей свыше 15 тонн!
Просвет портала и высота обработки. Три разные цифры, которые в каталогах подаются как одна:
1. Просвет между стойками - максимальная ширина детали.
2. Расстояние от стола до траверсы - габарит по высоте.
3. Расстояние от торца шпинделя до стола - реальная высота детали.
Зоны и маятниковая обработка. На длинных gantry-станках стол делят на две зоны с световым или физическим ограждением. Пока портал работает в первой зоне, во второй грузят следующую заготовку. На детали с циклом 4-8 часов это экономит смену в неделю.
Четвертая ось поворотным столом. Планшайба, встроенная заподлицо в основной стол, ось C или A. Применяется для корпусов и деталей с обработкой по окружности. Проверять надо обязательно: грузоподъемность, момент зажима тормоза, допустимый момент инерции нагрузки, наличие задней бабки под длинную деталь. Устройство поворотных столов разбирали отдельно: «Опция: поворотный стол для фрезерных станков с ЧПУ (4 ось)».
Магазин инструмента
Тип. На портальных станках магазин стоит сбоку на отдельной раме или на стойке: цепной с манипулятором, матричный (rack-type) или комбинированный. емкость 24-160 инструментов и больше.
Емкость. Считается по самой сложной детали плюс дублирующий инструмент. На портале с циклом 10-15 часов работа без человека ночью возможна только при наличии дублей: сломанный инструмент должен автоматически заменяться на такой же, иначе станок встает до утра.
Масса и габарит инструмента. Для BT50 и HSK-A100 типовой предел 15-25 кг, иногда до 30 кг. Борштанга с расточной головкой Ø250 легко выходит за него. Примечание: Максимальный диаметр инструмента в каталоге указывают при пустых соседних гнездах - при полном магазине он в полтора-два раза меньше.
Кстати, типы магазинов разбирали в отдельной статье: «Инструментальные магазины (УАСИ) для фрезерных станков с ЧПУ».
Система ЧПУ и опции пятиосевой обработки
Распространенные системы на портальных ОЦ: Heidenhain TNC 640 / TNC7, Siemens Sinumerik 840D sl / ONE, FANUC 31i / 32i, реже Fagor и Mitsubishi. Из отечественных - Балт-Систем и Мехатроника / ИНЭЛСИ; для трех осей и схемы 3+2 они работают, для непрерывной пятиосевой обработки поддержку RTCP и наличие постпроцессоров - вопросики есть пока еще…
Выбор стойки - это вопрос кадров, а не вкуса. Если ваши технологи выросли на FANUC, переход на Heidenhain стоит месяцев производительности, каким бы хорошим Heidenhain ни был сам по себе. Отметьте данный вопрос для себя.
Опции, без которых пятиосевой станок не пятиосевой:
- RTCP / TCPM / TRAORI / M128 - удержание точки центра инструмента при развороте осей. Без этой функции при повороте головы инструмент уезжает от точки контакта, и программу приходится считать под конкретную кинематику намертво. Это платная лицензия. Требуйте у продавца или производителя ее точное название по прайсу производителя стойки в спецификации договора!
- Кинематическая калибровка - циклы автоматического определения параметров кинематики щупом по калиброванному шару: KinematicsOpt у Heidenhain, Cycle996 у Siemens. Без этих циклов настройка пятиосевого станка после ремонта или смены головы превращается в многодневную работу!
- Look-ahead и сглаживание траектории. Обработка сложной поверхности - это программа из сотен тысяч мелких кадров в программе. Система должна просматривать вперед сотни кадров и сглаживать траекторию, иначе станок постоянно тормозит и разгоняется: цикл изготовления растягивается, а поверхность не очень качественная в итоге. У FANUC это AICC II, у Siemens Advanced Surface / Top Surface, у Heidenhain ADP.
- Объемная компенсация (volumetric compensation, KinematicsComp). Компенсация геометрических погрешностей во всем рабочем объеме по результатам лазерного обмера. На больших порталах дает реальный выигрыш в точности.
- Термокомпенсация по датчикам на конструкции.
- Измерительные циклы для щупа детали и щупа инструмента.
- Интерфейсы MTConnect или OPC UA, если планируете мониторинг или MES.
Вспомогательные системы
Станция СОЖ. Бак 1500-8000 л, многоступенчатая фильтрация, насос высокого давления для подачи через шпиндель, чиллер для стабилизации температуры эмульсии. На портальном станке СОЖ - это еще и способ отвода тепла от массивной детали: за смену через зону проходят сотни литров, и если эмульсия греется, деталь греется вместе с ней.
Стружкоуборка. Продольные транспортеры вдоль обеих станин, поперечный сборный, шнеки в поддонах. Тип подбирается под материал: скребковый для стальной витой стружки, шнековый для мелкой, магнитный для чугуна. На обдирке алюминия портал выдает 200-500 кг стружки в час - вопрос «куда ее девать» настоятельно просим решать на этапе планировки участка, а не после запуска.
Ограждение и безопасность. Телескопические защиты осей, гармошки, шторы, зонирование со световыми барьерами. На больших зонах применяют схему с блокировкой доступа в активную зону при работе в соседней.
Маслотуманоотделитель - при работе на масле и на высоких оборотах обязателен.
Кондиционер электрошкафа - в горячем цеху без активного охлаждения приводы уходят в перегрев.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Принцип работы
Главное движение - вращение фрезы в шпинделе фрезерной головки. Движения подачи - линейные перемещения по X, Y, Z, при наличии подвижной траверсы - по W, при наличии поворотной головы - по A и C (или B и C, в зависимости от кинематики).
Распределение осей в двухстоечной схеме:
- X - продольное перемещение стола с деталью
- Y - перемещение суппорта с ползуном по траверсе
- Z - вертикальное перемещение ползуна
- W - вертикальное перемещение траверсы (если она подвижная)
- A, C или B, C - поворотные оси головы
В схеме с подвижным порталом ось X - это перемещение самого портала, стол неподвижен.
Типовой цикл обработки детали выглядит так:
1. Заготовка устанавливается краном на подкладки и выверяется по разметке или щупом.
2. Нулевая точка привязывается измерительным щупом, при необходимости - с построением плоскости по трем точкам.
3. Станок берет из магазина фрезу и снимает базовую плоскость.
4. Смена инструмента по коду T с командой M6 - черновая выборка карманов и полостей.
5. При необходимости, смена головы на угловую или разворот индексной головы - обработка боковых и наклонных поверхностей.
6. Центровка, сверление, растачивание, нарезание резьбы.
7. Чистовая обработка, при необходимости - с непрерывной пятиосевой интерполяцией.
8. Контроль щупом прямо в станке, при отклонении - коррекция и повторный чистовой проход.
Последний пункт для крупногабарита критичен: снять деталь весом 12 тонн, отвезти на КИМ, вернуть и заново выставить - это два дня. Поэтому важно: измерительный щуп на портальном станке окупается быстрее любой другой опции.
Основные характеристики
Таблица параметров, по которым станки этой группы сравниваются между собой. Третья колонка - то, ради чего на каждый параметр вообще смотрят.
| Параметр | Типовой диапазон | На что влияет |
|---|---|---|
| Размер рабочей поверхности стола | 1200×2000 - 4000×12000 мм | Габарит детали и схема опирания |
| Просвет между стойками портала | 1300-4000 мм и более | Максимальная ширина детали |
| Ход по оси X | 2000-20000 мм | Длина детали или число заготовок в линию |
| Ход по оси Y | 1500-5000 мм | Ширина зоны обработки |
| Ход по оси Z (ползун) | 600-1500 мм | Глубина обработки, вылет инструмента |
| Ход траверсы по оси W | 0-1500 мм | Диапазон по высоте детали |
| Расстояние от торца шпинделя до стола | 250-2500 мм | Реальная высота детали с оснасткой и головой |
| Распределенная нагрузка на стол | 2-5 т/м² | Схема опирания, масса детали |
| Максимальная масса детали | 5-100 т и более | Габарит номенклатуры |
| Конус шпинделя | BT50, SK50, HSK-A63, HSK-A100, Capto C8 | Вся инструментальная оснастка на годы вперед |
| Мощность привода шпинделя | 15-70 кВт (S1 / S6-40%) | Съем металла в единицу времени |
| Максимальный крутящий момент | 200-3500 Н·м | Обдирка, чугун, крупные торцевые фрезы |
| Максимальные обороты шпинделя | 3000-24000 об/мин | Алюминий, графит, чистовая обработка |
| Тип головы | Вертикальная / сменная / индексная 3+2 / непрерывная 5 осей | Класс решаемых задач |
| Дискретность поворота головы | 2,5°, 1°, 0,001° | Возможность работать под произвольным углом |
| Емкость магазина инструмента | 24-240 позиций | Автономность цикла, дублирующий инструмент |
| Максимальная масса инструмента | 15-30 кг | Борштанги, крупные фрезы |
| Ускоренные перемещения X / Y / Z | 10-40 м/мин (до 60 на скоростных) | Вспомогательное время на длинных ходах |
| Тип привода длинной оси | ШВП / рейка-шестерня / линейный двигатель | Ход, динамика, жесткость |
| Измерительная система | Прямая (линейка) - обязательна от 3 м | Стабильность размера на длине |
| Точность позиционирования (ISO 230-2) | 0,008-0,015 мм на осях до 2 м; 0,025-0,060 мм на осях 6-12 м | Стабильность размера |
| Масса станка | 15 000-250 000 кг | Косвенный показатель жесткости |
Замечания к таблице:
Первое. Ход по Z и расстояние от торца шпинделя до стола - разные цифры, и путать их дорого. К вычитаемым на портальном станке добавляется габарит угловой головы: 300-600 мм, которых нет ни в одной каталожной строке!
Второе. Точность позиционирования всегда указывайте вместе с длиной хода. Цифра 0,010 мм без указания, на каком отрезке она получена, не значит ничего. По ISO 230-2 точность измеряется на всей длине оси; недобросовестные поставщики приводят значения на отрезке 300 или 1000 мм. Требуйте в протоколе явное указание длины измерения.
Третье. Точность позиционирования - это не точность обработки. Это метрологическая характеристика оси, измеренная лазерным интерферометром. Реальная точность детали зависит еще от двух десятков факторов: жесткости системы, температуры в цехе, схемы опирания заготовки, инструмента, режимов и квалификации технолога. Подробно - в нашем материале «Точность обработки на станках с ЧПУ. 20 факторов, влияющих на точность».
Четвертое. Мощность S6-40% - это кратковременный режим с сорокапроцентной продолжительностью включения. В каталогах ее ставят вперед, потому что цифра красивее. Для расчета реального съема нужна мощность S1 и график зависимости момента от оборотов, причем отдельно для каждой головы!
Где применяется
Класс закрывает крупногабаритную и тяжелую фрезерную номенклатуру, а также сложные пространственные детали, которые не помещаются в вертикальный центр.
Отрасли:
1. Инструментальное производство - крупные штампы холодной и горячей штамповки, пресс-формы для автомобильных панелей и бамперов, вырубные штампы. Основной потребитель портальных ОЦ в мире.
2. Автомобилестроение - штамповая оснастка, кондукторы, сборочные приспособления, кузовные модели.
3. Энергетическое машиностроение - корпуса и обоймы турбин, статорные детали, плиты, рамы генераторов. Тяжелые чугунные и стальные заготовки, нужен BT50, момент и коробчатые направляющие.
4. Авиация и космос - длинномерные панели, нервюры, шпангоуты, лонжероны, монолитные детали из алюминия с коэффициентом съема 85-95%.
5. Судостроение и судовое машиностроение - фундаменты, корпусные детали, рулевые устройства, редукторные корпуса.
6. Тяжелое машиностроение и станкостроение - станины, рамы, траверсы, столы, направляющие.
7. Нефтегазовое оборудование - плиты, корпуса задвижек и манифольдов, монтажные рамы.
8. Железнодорожное машиностроение - рамы тележек, корпуса букс, крупные кронштейны.
9. Ветроэнергетика - ступицы, рамы гондол, фланцы.
10. Горнодобывающее и металлургическое оборудование - корпуса дробилок, рамы, крупные плиты.
11. Модельное производство и обработка неметаллов - модельные плиты, литейная оснастка, обработка пластиков, композитов, дерева.
Преимущества и недостатки
Что хорошо
1. Замкнутый силовой контур. Две стойки и траверса образуют раму. Изгибающий момент раскладывается симметрично, а не давит на консоль. Отсюда виброустойчивость и способность держать геометрию, недостижимые для C-образной компоновки при тех же габаритах.
2. Габарит и масса детали, которые не берет никакой другой класс. До 20 метров по длине и до сотни тонн.
3. Пять сторон детали за один установ. Со сменными или поворотными головами деталь ставится один раз. Убираются переустановки, кантование краном, накопление погрешности базирования и время на наладку
4. Устойчивость к тяжелой обдирке. Правильно выбранный портал снимает металл торцевой фрезой Ø200-250 без вибрации там, где VMC уходит в вибрации.
5. Гибкость по номенклатуре через головы. Один станок с магазином головок работает и вертикально, и горизонтально, и под углом. Для единичного производства это заменяет два-три специализированных станка.
6. Длинная автономная работа. Программа на 5-20 часов с дублирующим инструментом и щупом идет без оператора. Ночная смена без людей на портале реальна.
7. Прогнозируемое время цикла. Себестоимость детали считается, а не угадывается. Для расчета у нас есть калькулятор стоимости станко-часа.
Что плохо
1. Цена входа. Портальный ОЦ дороже VMC в 4-10 раз. Это не просто станок, это инвестиционный проект.
2. Фундамент. Отдельный проект фундамента, отдельная смета, отдельные сроки. Бетон набирает прочность 28 суток, и это время нельзя сжать деньгами. Стоимость фундамента с монтажом доходит до 5-15% цены станка.
3. Площадь и высота цеха. Двухстоечный станок с ходом X 3000 мм занимает около 8 метров в длину. Высота под портал и под кран - 6-8 метров. Не в каждом цехе это есть
4. Жесткость непостоянна по рабочей зоне. При максимальном вылете ползуна и в дальнем углу зоны отжим в разы больше, чем в центре.
5. Тепловая чувствительность. На десятиметровой оси пять градусов перепада дают полмиллиметра.
6. Оснастка и инструмент кратно дороже. Оправки HSK-A100, крупные торцевые фрезы, борштанги, системы закрепления крупногабарита. Комплект под номенклатуру легко набирает 10-20 млн руб.
7. Ремонт узлов только в заводских условиях. Голова, шпиндель, привод портала - это тонны массы. Демонтаж требует крана и остановки станка на недели.
8. Кадры. Технолог, умеющий программировать пятиосевую обработку крупногабарита, - редкий и дорогой специалист. Его отсутствие обнуляет вложения в станок.
Кому подходит портальный фрезерный обрабатывающий центр
Подходит: инструментальному производству со штампами и пресс-формами; предприятию с корпусными и рамными деталями от 1,5 метров; производству, где деталь сейчас проходит 4-6 установов на разных станках; предприятию с жесткими требованиями по взаимному расположению поверхностей на большой длине.
Не подходит: цеху с номенклатурой до 1000 мм - там дешевле и правильнее вертикальный или горизонтальный центр; массовому производству одной детали; предприятию без крана нужной грузоподъемности, без места под фундамент и без технолога соответствующей квалификации.
Как выбрать
Порядок действий, который мы применяем в работе. Отклонение от этого порядка на портальном станке стоит не сотен тысяч, а десятков миллионов.
Шаг 1. Начните с детали, с оснастки и со схемы опирания
Возьмите не один чертеж, а представительную выборку: три-пять деталей, которые дают основной объем загрузки.
По каждой зафиксируйте: габарит, массу, материал, требуемые допуски и шероховатость, годовую программу, размер партии, число установов сейчас и на чем деталь будет базироваться.
Отдельно нарисуйте схему опирания для самой тяжелой детали: сколько подкладок, какая нагрузка приходится на каждую. Эту схему надо согласовать с производителем или поставщиком станка до заказа.
Шаг 2. Считайте не размер стола, а просвет портала и высоту под шпинделем
Три цифры, которые надо получить письменно от поставщика:
- просвет между стойками
- расстояние от стола до траверсы
- расстояние от торца шпинделя до стола.
Лучше получить рабочую зону полноценно (чертеж).
Шаг 3. Определите, сколько осей вам действительно нужно
Разложите выборку из шага 1 по трем корзинам:
- Обработка сверху и отверстия по нормали - хватит трех осей.
- Обработка нескольких сторон и наклонных плоскостей - нужна схема 3+2.
- Сложные пространственные поверхности с переменным углом - нужна непрерывная пятиосевая.
Если в третью корзину не попадает ни одна деталь из выборки, непрерывную пятиосевую голову брать не надо. Разница в цене между 3+2 и непрерывной пятиосевой на портальном станке составляет десятки миллионов рублей плюс CAM, плюс постпроцессор, плюс обучение.
Мы регулярно видим пятиосевые порталы, которые пять лет работают в режиме 3+2. Это провал в выборе, и он оплачен вашими деньгами…
Шаг 4. Зафиксируйте головы в спецификации договора
По каждой голове в договоре должно быть указано: тип, модель, конус, максимальные обороты, номинальный и максимальный момент, мощность, дискретность поворота, способ смены (ручная или автоматическая), повторяемость установки.
Шаг 5. Проверьте лицензии ЧПУ
В спецификации должны стоять точные названия опций по прайсу производителя стойки: управление поворотными осями, RTCP (TCPM / TRAORI / M128), циклы кинематической калибровки, измерительные циклы, функции высокоскоростной обработки, интерфейсы передачи данных.
Формулировка «стойка в полной комплектации» в договоре не значит ничего…
Шаг 6. Смотрите не мощность, а момент - отдельно для каждой головы
Поставщик пишет: 37 кВт, 12000 об/мин. Красиво. Но если вы фрезеруете чугунную плиту торцевой фрезой Ø200 на 250 об/мин, вам нужен момент. Запрашивайте диаграмму «момент - обороты - мощность» для конкретной модели шпинделя и для каждой головы отдельно. Через угловую голову теряется 10-20% мощности, а обороты часто ограничены.
Шаг 7. Проверьте жесткость в худшей точке зоны, а не в центре
Задайте прямой вопрос: какова величина отжима на конце ползуна при максимальном вылете и боковой силе 5000 Н?
И второй: в какой точке рабочей зоны снимался паспортный протокол точности?
Шаг 8. Измерительные системы и температура
На осях свыше 3 метров прямые линейки обязательны, это не предмет для торга. Дополнительно проверьте:
- Есть ли термокомпенсация с датчиками на конструкции?
- Охлаждается ли ШВП изнутри?
- Какие требования производитель предъявляет к температуре в цехе и к ее суточному колебанию?
Последний пункт важен: если производитель требует ±2 °C, а у вас в цехе ворота открываются каждые полчаса, паспортную точность вы не получите никогда - и претензии по гарантии будут отклонены обоснованно.
Шаг 9. Спланируйте фундамент до подписания договора
Разработка проекта фундамента, устройство котлована, армирование, заливка, выдержка бетона 28 суток, установка анкеров, выверка. Это 2-4 месяца календарного времени и до 5-15% стоимости станка.
Запросите у поставщика фундаментный чертеж с нагрузками до подписания договора, а не после. Получить его через три месяца после оплаты аванса и узнать, что грунт не держит, - это срыв всего проекта. Мы уже это проходили неоднократно.
Шаг 10. Заложите CAM, постпроцессор и обучение
Для портального станка это обязательная статья бюджета:
- Лицензия CAM с нужным набором стратегий
- Разработка и отладка постпроцессора под конкретную связку «станок + стойка + кинематика головы».
- Обучение технолога и оператора. Для пятиосевой обработки - не два дня, а недели с сопровождением на первых деталях.
Без этого станок физически стоит в цехе и не производит деталей. Мы видели такое не один раз.
Шаг 11. Требуйте приемку на заводе изготовителя на вашей детали
Подробно разбираем в следующем разделе. Коротко: приемка портального станка проводится до отгрузки, на заводе, на вашей контрольной детали.
Шаг 12. Считайте стоимость владения, а не цену
Станок дешевле на входе часто оказывается дороже на горизонте пяти лет. На портале разница набегает на фундаменте, оснастке, простоях, ремонте головы, энергопотреблении и стоимости часа простоя. Считаем по методике VDI 2884. Открытые калькуляторы TCO и срока окупаемости есть на нашем сайте - посчитайте до того, как подпишете договор.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Фундамент, монтаж и приемка портального станка
Это раздел, которого нет в карточках вертикальных и токарных станков, и он здесь не случайно. На портальном оборудовании большая часть неудачных проектов ломается не на выборе модели, а на подготовке и приемке.
Фундамент
Портальный станок не ставится на пол цеха. Требуется отдельный фундамент, рассчитанный под конкретную модель, с учетом:
- статической нагрузки от массы станка и детали,
- динамических нагрузок от перемещения портала или стола,
- характеристик грунта и глубины промерзания,
- виброразвязки от соседнего оборудования, особенно от прессов и молотов,
- схемы прокладки коммуникаций: СОЖ, стружкоуборка, кабели, воздух.
Календарь такой: проект - 3-6 недель, земляные работы и армирование - 2-4 недели, заливка и выдержка бетона - 28 суток, установка анкеров и выверка - 1-2 недели. Итого 2,5-4 месяца, которые нельзя ускорить.
Транспортировка и сборка
Портальный станок приезжает разобранным на транспортные габариты: станина секциями, стойки, траверса, ползун, головы, магазин, шкафы, станция СОЖ. Для среднего портала это 6-12 грузовых мест, часть из которых негабаритные.
Что надо проверить до заключения договора:
1. Ворота и проемы цеха - пройдет ли самый крупный узел.
2. Грузоподъемность цехового крана - достаточна ли для монтажа траверсы и для загрузки заготовок в работе.
3. Высота подкрановых путей.
4. Несущая способность пола на пути перемещения узлов.
5. Кто отвечает за такелаж и за что именно: разгрузка, перемещение в цех, установка на фундамент.
Сборка и выверка на месте занимают 2-6 недель в зависимости от размера станка.
Приемка: на заводе и на объекте
Приемка на заводе изготовителя (FAT) - до отгрузки, до финального платежа. Это единственный момент, когда у вас есть реальный рычаг.
Что должно быть в программе приемки:
1. Геометрическая точность по ISO 10791-1 / ISO 10791-2 или по ГОСТ 8-82: прямолинейность и перпендикулярность осей, плоскостность стола, биение шпинделя.
2. Точность и повторяемость позиционирования по ISO 230-2 по каждой оси, с явным указанием длины измерения.
3. Круговые испытания по ISO 230-4 (ballbar) - контурная точность, люфты, рассогласование приводов, неперпендикулярность.
4. Для станков с непрерывной пятиосевой обработкой - испытания по ISO 10791-6, включая проверку работы функции RTCP, и обработка контрольного образца: конус по NAS 979 либо S-образец по ISO 10791-7.
5. Проверка рассогласования приводов портала по всей длине хода - для gantry-схемы.
6. Обработка вашей контрольной детали на ваших режимах, с замером на КИМ. Это дороже и дольше стандартной программы, но именно этот пункт вскрывает проблемы, которые не видны в геометрии.
7. Условия испытаний в протоколе: температура в помещении, время прогрева станка, примененный инструмент.
Приемка на объекте (SAT) после монтажа повторяет ключевые пункты FAT: геометрия, позиционирование, ballbar, контрольная деталь.
Наш подход к предварительной приемке описан отдельно.
Эксплуатация и обслуживание
Ресурс станка определяется регламентом, а не производителем. Одна и та же модель у одного заказчика ходит пятнадцать лет, у другого сыпется за три. На портале цена ошибки выше: час простоя стоит кратно дороже, чем на VMC.
Раз в смену
- Очистка рабочей зоны и стола от стружки, особенно из Т-образных пазов и с телескопической защиты.
- Продувка конуса шпинделя и хвостовиков оправок. Стружка в конусе - это биение, вибрация и брак.
- Проверка уровня и концентрации СОЖ рефрактометром.
- Контроль давления сжатого воздуха и слив конденсата из влагоотделителя.
- Осмотр телескопических защит, гармошек и уплотнений по всей длине осей.
- Контроль давления гидростанции противовеса ползуна и зажима траверсы.
Еженедельно
- Очистка магнитных и сетчатых фильтров станции СОЖ, проверка состояния фильтроэлементов.
- Проверка уровня масла в системе централизованной смазки направляющих по всем осям.
- Очистка продольных транспортеров стружки и поддонов по всей длине.
- Очистка гнезд магазина инструмента, захватов манипулятора и посадочных мест магазина голов.
- Осмотр зубчатой рейки и шестерен на предмет забоин и стружки, проверка смазки рейки.
- Проверка затяжки прижимов и элементов крепления детали.
Ежемесячно и ежеквартально
- Контроль силы зажима инструмента динамометром. Ключевой пункт. Тарельчатые пружины устают, сила падает постепенно, и однажды оправка проворачивается в конусе. Разбитый конус на портальном станке - это демонтаж головы и ремонт в заводских условиях. Падение ниже 80% номинала - повод менять пакет пружин.
- Проверка биения шпинделя контрольной оправкой на каждой голове. Фиксация в журнале: важен тренд, а не абсолютное значение.
- Проверка усилия и повторяемости зажима траверсы.
- Проверка повторяемости индексации поворотных осей головы.
- Контроль осевого люфта ШВП и зазора в реечной передаче.
- Замена масла редуктора шпинделя, гидростанции и системы противовеса по регламенту.
- Контроль состояния СОЖ: pH, концентрация, бактериальная зараженность, запах.
- Проверка работы чиллера шпинделя и кондиционера электрошкафа.
Ежегодно
- Лазерная калибровка осей по ISO 230-2 и обновление компенсационных таблиц ЧПУ.
- Круговой тест по ISO 230-4 (ballbar) с анализом диаграммы.
- Для пятиосевых - кинематическая калибровка головы по калиброванному шару, обновление параметров RTCP.
- Проверка рассогласования приводов портала по всей длине.
- Проверка выверки станка по уровню. Фундамент дает осадку, геометрия уходит. В первый год после монтажа - дважды.
- Испытание на контрольном образце по ISO 10791-7 с замером на КИМ.
- Ревизия подшипниковых опор шпинделя при появлении шума, вибрации или роста температуры.
- Проверка и при необходимости замена пакета тарельчатых пружин зажима инструмента.
Безопасность при работе на станке
Безопасность — ограждения, блокировки, пыле- и стружкоудаление, эргономика загрузки и соответствие нормам для конкретного типа. При подборе проверяем, что заявленные средства защиты входят в поставку, а не остаются «опцией после оплаты».
Сколько стоит
Цены ориентировочные, на 2026 год, с НДС, для нового оборудования.
Разброс внутри каждой группы доходит до двух раз и более (!) в зависимости от компоновки, комплектации головами, бренда, размера рабочей зоны, условий поставки и сроков.
Очень примерные цены такие:
| Класс оборудования | Ориентир по цене с НДС |
|---|---|
| Легкий двухстоечный ОЦ: просвет 1300-1600, ходы: 1600-2000 × 1300-1600 , высота 700, BT50, вертикальная голова, 3 оси, магазин 24 | 14-38 млн руб. |
| Средний двухстоечный ОЦ: ходы 3000-4000 × 2000-2500, высота 800-1000, BT50 или HSK-A100, магазин 40 шт., 3 оси | 30-75 млн руб. |
| Портальный ОЦ с подвижным порталом: ходы 6000-12000 мм, магазин голов, подвижная траверса | 90-250 млн руб. |
| Тяжелые и крупногабаритные исполнения: ходы свыше 12 м, масса детали свыше 50 т | от 200 млн руб. |
| Премиальный сегмент (Европа, Япония) аэрокосмические и высокоскоростные исполнения (габаритная обработка | от 250 млн руб. и выше |
| Фундамент, такелаж, монтаж, выверка, пусконаладка | 5-15% от цены станка |
Что не входит в цену портального станка
Именно здесь все бюджеты заказчиков рассыпаются. У портального станка этот список длиннее, чем у любого другого класса, и он регулярно становится сюрпризом уже после подписания договора.
Типовой состав дополнительных затрат:
- Проект и устройство фундамента. Отдельная смета и отдельный подрядчик, 2,5-4 месяца календаря.
- Такелаж, негабаритная доставка, разгрузка, заведение узлов в цех. Для крупного портала это отдельный логистический проект с согласованиями.
- Монтаж, сборка и выверка на месте - 2-6 недель работы бригады шефмонтажа.
- Фрезерные головы, если в базовой поставке идет только вертикальная.
- Лицензии ЧПУ: управление поворотными осями, RTCP, кинематическая калибровка, измерительные циклы, HSC-функции.
- Инструментальная оснастка. Комплект оправок HSK-A100 или BT50 (термо, гидро, цанговые, под фрезы с торцевым креплением) - от 2 до 10 млн руб.
- Крупный режущий инструмент. Торцевые фрезы Ø160-250, расточные головки, борштанги - миллионы рублей на первый год.
- Системы закрепления крупногабарита: прижимы, угольники, кубики, подкладки, системы быстрой смены нулевой точки.
- CAM-система и постпроцессор под конкретную кинематику. Для пятиосевой обработки - обязательная и дорогая статья.
- Измерительные щупы детали и инструмента. На портале окупаются быстрее всего.
- Чиллер шпинделя, маслотуманоотделитель, транспортеры стружки, если не входят в базу.
- Подведение электропитания 60-350 кВА, часто с заменой цехового ввода и трансформатора.
- Компрессор нужной производительности на 600-1500 л/мин.
- Кран нужной грузоподъемности, если существующий не тянет монтаж траверсы и загрузку заготовок.
- Обучение технолога и оператора, для пятиосевой - с сопровождением на первых деталях.
Практическое правило: закладывайте на оснастку, инструмент, CAM и пусковые работы около 20-30% от цены станка в первый год эксплуатации. Для пятиосевых исполнений - ближе к верхней границе.
Полный разбор сопутствующих затрат мы делали в материале «Бюджет на покупку металлообрабатывающего станка с ЧПУ».
Почему цена на один и тот же станок разная у разных поставщиков
Основные причины:
- Разная комплектация под одинаковым названием модели. Один поставил прямые линейки по всем осям, HSK-A100, индексную голову, магазин на 60 и внутренний подвод СОЖ 70 бар. Другой - энкодеры, BT50, вертикальную голову и наружную подачу. Внешне станок один и габарит похож, а цена разная. Это самая частая причина отличия цен - обратите на это внимание.
- Разный состав лицензий ЧПУ. RTCP, кинематические циклы и HSC-функции стоят миллионы и в спецификации часто просто не упомянуты.
- Разные условия поставки. Со склада в России или восемь месяцев под заказ- это разная цена денег.
- Разный объем обязательств. Фундаментный проект, шефмонтаж, пусконаладка, обучение, гарантия 12 или 24 месяца, склад запчастей, срок реакции сервиса.
- Разная граница ответственности по такелажу и монтажу. Один поставщик считает «до ворот цеха», другой «до работающего станка на фундаменте». Разница - миллионы.
- Разная маржа поставщика. Это тоже фактор, и он не всегда коррелирует с уровнем сервиса.
Сравнивать предложения без приведения к единой форме - бессмысленно. Именно таким сравнением занимается СТАНКОВЕД при подборе портальных фрезерных станков и обрабатывающих центров.
Другие фрезерные станки
Если крупногабаритная деталь - тело вращения (диск, кольцо, венец, фланец большого диаметра), это задача не портального обрабатывающего центра, а двухстоечного карусельного станка: токарно-карусельные станки (вертикальные токарные).
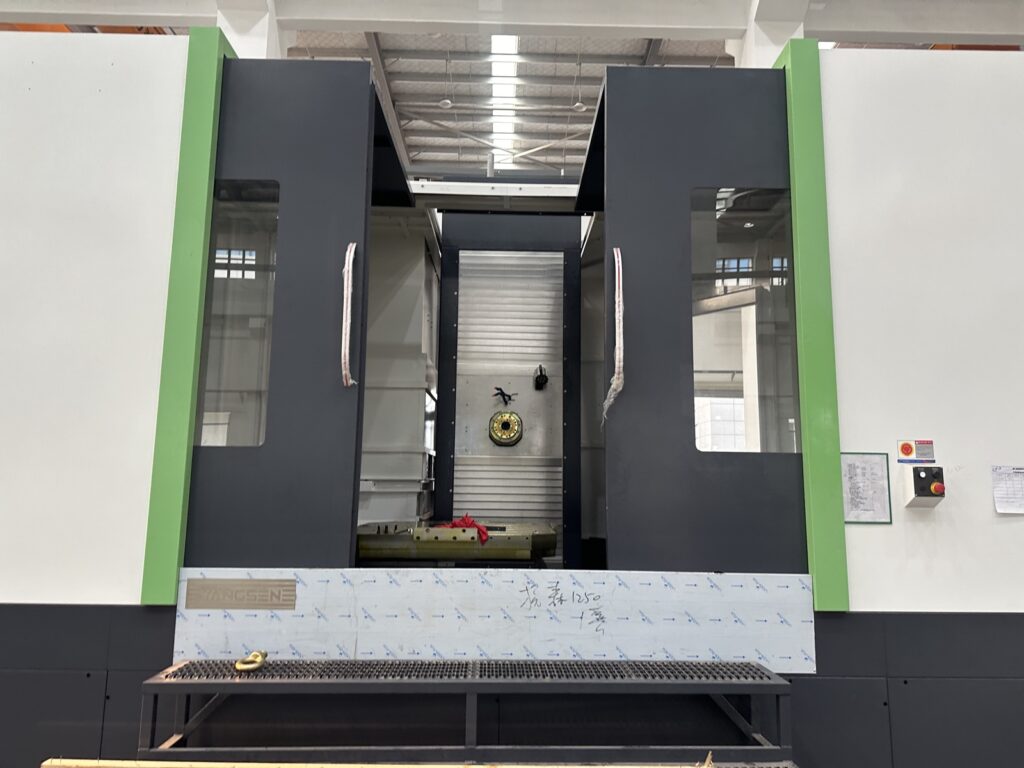
Выбираете оборудование для производства?
Ознакомьтесь с нашей услугой подбора станков ЧПУ. Работаем на стороне покупателя: ТЗ, сравнение КП, переговоры и сопровождение сделки.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Частые вопросы
Вы помогаете подобрать именно Портальные фрезерные станки и обрабатывающие центры (3-4-5 осей)?
Да. Если группа подходит под деталь и программу выпуска — сравниваем варианты внутри неё. Если нет, сначала определим правильную категорию.
Можно ли рассматривать б/у вариант?
Можно. Для оборудования с пробегом проверяем состояние, наработку, ремонты и доступность запчастей — и только потом сравниваем с новым.
Сколько стоит подбор?
От разовой консультации до полного сопровождения сделки. Цену назовём после первого разговора, когда понятна задача и объём работ.