Вертикальные фрезерные станки с ЧПУ - VMC (3-4 оси)
Самый универсальный класс фрезерного оборудования с ЧПУ. Именно с вертикального обрабатывающего центра начинается механический участок на 90% производств. Глубоко познакомимся с устройством станка, поймем разницу между индексной и непрерывной 4-й осью, разберем параметры выбора и полную…
Для чего нужен
Задача этого станка - обрабатывать в 3d призматические детали за один установ: фрезеровать плоскости и контуры, сверлить, растачивать, нарезать резьбу. Все переходы по одной программе, со сменой инструмента из магазина (но без переворота самой детали).
Вертикальный обрабатывающий центр это рабочая лошадка механического цеха. По нашей практике он закрывает 70-80% всей фрезерной номенклатуры среднего предприятия.Причина простая. Деталь ставится на стол сверху, оператор ее видит, приспособление как правило универсальное и выставляется за минуты, обзорность рабочей зоны хорошая. Оснастка под конус BT40 продается в огромном количестве интернет-магазинов онлайн.
Отсюда и вход в тему. Первый станок с ЧПУ на предприятии почти всегда либо токарный с револьверной головкой, либо вертикальный фрезерный. Это фундамент.
Фрезерный станок с ЧПУ, обрабатывающий центр и VMC - в чем разница
Терминологическая путаница в этой группе стоит покупателям реальных денег, поэтому разбираем сразу.
Фрезерный станок с ЧПУ - любой фрезерный станок с числовым управлением. Инструмент в нем может меняться как вручную так и с помощью магазина инструментов.
Обрабатывающий центр - станок обязательно с автоматической сменой инструмента из магазина. Здесь 100% есть магазин и устройство автоматической смены инструмента (УАСИ) - это обрабатывающий центр.
VMC (Vertical Machining Center) - вертикальный обрабатывающий центр. В отечественной терминологии - ВОЦ = ВФОЦ или вертикальный фрезерный обрабатывающий центр.
Разница не филологическая. Станок без магазина не может работать по программе с несколькими инструментами без остановки. Оператор стоит рядом и меняет оправки руками. Все преимущества ЧПУ при этом теряются наполовину.
Мы регулярно видим коммерческие предложения, где консольно-фрезерный станок с ЧПУ и ручной сменой инструмента продается как «обрабатывающий центр VMC». Разница в цене между ним и настоящим ОЦ - в два-три раза.
«4 оси» - дорогая двусмысленность категории
Второй момент, на котором теряют деньги. Разберите его до подписания договора с поставщиком обязательно.
Формулировка «станок 4 оси» в коммерческом предложении может означать три разные вещи.
Первое. Подготовка под 4-ю ось. В станке есть разъем, гидравлический или пневматический выход и место в электрошкафу. Поворотного стола нет. Лицензии ЧПУ на четвертую ось нет. Формально «станок готов к 4-й оси», фактически вы купили три оси.
Второе. Индексная 4-я ось (схема 3+1). Поворотный стол есть, лицензия есть. Стол разворачивает деталь на заданный угол, зажимается тормозом, и дальше работают только X, Y, Z. Обработка идет по граням. В целом, этого достаточно для 90% задач: корпуса с обработкой по нескольким сторонам, отверстия по окружности, шлицы, зубчатые венцы, крепежные плоскости под углом.
Третье. Непрерывная 4-я ось (4-осевая интерполяция). Ось A участвует в интерполяции одновременно с линейными осями. Нужна для спиральных пазов, кулачков, шнеков, лопастей, гравировки по цилиндру, обработки распредвалов.
Требует лицензии ЧПУ, поддержки в CAM-системе и постпроцессора, который умеет выдавать одновременное движение по четырем осям.
Практический вывод: спрашивайте поставщика письменно, тремя отдельными вопросами: входит ли в поставку сам поворотный стол, входит ли лицензия ЧПУ на управление осью A, поддерживается ли непрерывная интерполяция или только индексация.
Кстати, мы разбирали устройство поворотных столов отдельно в материале «Опция: поворотный стол для фрезерных станков с ЧПУ (4 ось)».
Устройство
Станок собирается из шести основных функциональных групп. Каждая влияет и на точность, и также на цену владения.
Компоновка и станина
Классическая (самая популярная) схема VMC: C-образная (портально-стоечная с крестовым столом). Литая станина в основании, на ней жестко стоит колонна, по колонне вертикально ходит шпиндельная бабка.
Распределение осей:
- X - продольное перемещение стола
- Y - поперечное перемещение салазок вместе со столом
- Z - вертикальное перемещение шпиндельной бабки по колонне
Есть и другие компоновки. Станки с подвижной колонной (traveling column) выигрывают по динамике и не имеют перегруза стола. Портальные схемы (gantry) дают жесткость на больших размерах.
Но базовый VMC - это именно C-образная схема, и говорим мы дальше везде о ней.
Материал станины. Серый чугун с развитой системой ребер. Ключевой момент, о котором не пишут в каталогах: отливка должна быть состарена. Естественное старение это выдержка отливки от полугода, искусственное - термообработка по режиму. Без старения внутренние напряжения снимаются уже у вас в цехе, и геометрия станка уходит в первые два года.
Спросить об этом напрямую нельзя - ответят «конечно, состарена». Косвенный признак другой: масса станка.
Масса как индикатор. Для VMC с ходами 1000×500×550 нормальная масса - 5500-7000 кг. Если поставщик предлагает станок такого же размера массой 3800 кг, чугун сэкономлен на ребрах и стенках. Такой станок будет уступать по виброустойчивости и по стабильности геометрии, что бы ни было написано в его паспорте.
Плечо шпинделя. Параметр, который не смотрит почти никто: расстояние от направляющих колонны до оси шпинделя. Это плечо изгибающего момента. Чем оно больше, тем сильнее отжим шпиндельной бабки при силовом фрезеровании.
Два станка с одинаковыми ходами могут иметь плечо 480 и 620 мм. Разница в отжиме на обдирке - в разы.
Направляющие и приводы подач
Направляющие качения (линейные роликовые или шариковые). Каретки типоразмера 35, 45 или 55 мм, обычно по две-четыре на ось. Быстрые ходы до 48 м/мин, высокая точность позиционирования, малый нагрев, малое трение покоя на малых подачах.
Однако данные направляющие слабее демпфируют вибрацию и хуже держат ударную нагрузку.
Направляющие скольжения (коробчатые). Закаленные и шлифованные, с накладками из турсита или фторопласта. Площадь контакта в разы больше, демпфирование значительно выше. Держат обдирку (черновую обработку), прерывистое резание (ударная обработка), тяжелую заготовку.
Однако данные направляющие медленнее, требуют постоянной смазки, дают трение покоя, которое мешает на чистовых микроподачах.
Простое правило при выборе направляющих для фрезерного станка:
- Алюминий, 3D-обработка, скорость, точная мелочь - направляющие качения.
- Чугун, поковка, сталь с большим съемом, тяжелая оснастка - направляющие скольжения.
Много цеховых претензий к плохому станку - это на самом деле неправильно выбранный тип направляющих под номенклатуру.
Шариковинтовые винтовые передачи (ШВП). Диаметр 32-50 мм, шаг 10-16 мм, класс точности C3 или C5, двойная гайка с преднатягом. На точных станках ШВП имеет осевое охлаждение: винт греется от трения и удлиняется, а вместе с ним уходит размер по оси.
Связь двигателя с винтом. Прямая через муфту или же через зубчатый ремень. Прямая жестче и точнее. Ременная дешевле и позволяет разместить двигатель компактнее.
Обратная связь (линейки). Косвенная (энкодер на валу двигателя) или прямая (оптическая либо магнитная линейка на оси). Энкодер не видит теплового удлинения винта, износа гайки и зазоров. Линейка видит фактическое положение узла.
Если у вас допуски по IT7 и жестче на длинных программах, именно прямые измерительные системы вам нужны на станке. Подробно этот выбор разбирали в материале «Опция: прямые измерительные системы для станков с ЧПУ».
Шпиндельный узел фрезерного станка
Это самый нагруженный и самый дорогой узел (одновременно и самый ответственный). Ремонт шпинделя стоит в диапазоне от 15% цены станка, а его замена - до 40%.
Тип привода. Три варианта, и они принципиально разные по характеру.
- Ременной привод. Двигатель сбоку, передача зубчатым ремнем. Дает высокий момент на низких оборотах, дешев в ремонте, обороты обычно до 8000-10000 об/мин. Однако ремень вносит вибрацию, которая видна на чистовой поверхности.
- Прямой привод через муфту (direct drive). Двигатель соосно шпинделю. Меньше вибрация, обороты до 12000-15000, момент ниже, чем у ременного при равной мощности.
- Встроенный мотор-шпиндель (built-in). Ротор двигателя прямо на валу шпинделя. Обороты 12000-24000 и выше (есть шпиндели до 80.000 об/мин), минимальная вибрация, мгновенный разгон. Момент на низах слабый, ремонт дорогой и только в специализированной мастерской.
Конус шпинделя. Определяет всю вашу оснастку на годы вперед, поэтому решение необратимое. Вот основные инструментальные конусы / оправки:
- BT40 (JIS B 6339, ГОСТ 25827-2014) - самый распространенный типоразмер в России. Оправки доступны везде (даже на маркетплейсах), цена умеренная.
- BT50 - большой конус для тяжелой обдирки и больших моментов. Оправки дороже и тяжелее, масса инструмента до 15-20 кг.
- SK40 или SK50 по DIN 69871 (ISO 7388-1) - европейский аналог BT, отличается формой захватного бурта. Важно: не взаимозаменяем с BT.
- HSK-A63, HSK-A100 (DIN 69893) - полый конус с базированием одновременно по конусу и по торцу. Жесткость соединения выше на 30-50%, держит высокие обороты за счет расклинивания от центробежной силы. Это дорого и требует чистоты и аккуратности.
Обратите внимание: BT и SK внешне похожи и часто путаются в спецификациях. Оправки не подходят друг к другу. Перед покупкой станка - обязательно проверяйте буквенное обозначение в договоре, а не картинку.
Подшипники и смазка. Прецизионные радиально-упорные, класс P4 и выше, часто гибридные с керамическими телами качения. Смазка консистентная (до 12000-15000 об/мин) или масловоздушная (если выше обороты).
Охлаждение шпинделя. На оборотах от 10000 шпиндель обязан иметь жидкостное охлаждение с чиллером. Без него узел греется, растет по Z и уводит размер на длинной программе. Экономия на чиллере это классическая ошибка комплектации.
Внутренний подвод СОЖ через шпиндель. Давление 20 или 70 бар. Обязателен для сверления отверстий глубиной больше пяти диаметров и для нормальной работы сверл с внутренним каналом. Дооснастить станок этой опцией потом почти невозможно: нужен другой шпиндель с центральным каналом и вращающееся соединение.
Решение по внутреннему подводу СОЖ принимается один раз, при заказе. Подробности - в разборе «Опция: внутренняя подача СОЖ под давлением».
Магазин инструмента и УАСИ
Магазин определяет вспомогательное время цикла и то, сколько инструментов доступно без вмешательства оператора.
Зонтичный (карусельный) магазин. Диск с гнездами, который выезжает к шпинделю. Емкость 16-24 инструмента. Смена от стружки до стружки - 6-12 секунд. Дешев, прост, ремонтопригоден. Магазин перемещается вместе со шпиндельной бабкой, что немного нагружает ось Z.
Цепной магазин с манипулятором (arm type). Цепь с гнездами и двуплечая рука-перекладчик. Емкость 24-40 и больше. Смена от стружки до стружки - 3-6 секунд, время «инструмент - инструмент» 1,3-2,5 секунды. Дороже, сложнее, но на серийной детали с двенадцатью инструментами экономит минуты на каждой детали.
Простой расчет. Деталь с двенадцатью сменами инструмента, партия 500 штук. Разница в 5 секунд на смену дает 500 × 12 × 5 = 30 000 секунд, то есть больше восьми часов чистого времени на партии.
Ловушка с диаметром инструмента. В каталоге пишут: максимальный диаметр инструмента 125 мм. Мелким шрифтом ниже: при пустых соседних гнездах. При полностью заполненном магазине предельный диаметр обычно 78-80 мм.
Если вы планируете работать торцевой фрезой диаметром 100-125 мм, вы теряете два гнезда из-за нее! очень важный момент на который обратить внимание при выборе станка! Магазин на 24 инструмента превращается в 22, и это надо учитывать при раскладке инструментальной карты.
Что еще спросить по магазину: максимальную массу одного инструмента (7-8 кг для BT40), максимальную длину инструмента.
Типы магазинов и их особенности мы разбирали в отдельной статье «Инструментальные магазины (УАСИ) для фрезерных станков с ЧПУ».
Стол фрезерного станка и четвертая ось
Размеры стола. Типовой ряд: 800×400, 1000×500, 1100×600, 1300×600, 1500×700 мм. Т-образные пазы по ГОСТ 1574-91, обычно шириной 18 мм с шагом 100 или 125 мм.
Максимальная нагрузка на стол. Параметр, который забывают проверить. Плита из стали 800×400×100 мм весит около 250 кг. Плюс приспособление, плюс прижимы. На легком станке с допустимой нагрузкой 400 кг вы упираетесь в предел сразу.
Перегруз стола не приводит к поломке в тот же день. Он приводит к ускоренному износу направляющих и ШВП по линейным осям, и через год-два станок теряет точность.
Четвертая ось (поворотный стол станка)
Поворотный стол как четвертая ось. Устанавливается на основной жесткий стол, это ось А, которая вращается вокруг оси X.
Два типа привода:
- Червячная передача (глобоидная). Люфт 15-40 угловых секунд, самотормозящая, недорогая. Требует зажима тормозом при фрезеровании: без зажима червяк выбирает люфт под нагрузкой, и на детали появляется ступенька.
- Прямой привод (DD, моментный двигатель). Без люфта, высокая скорость поворота, точность позиционирования в единицы угловых секунд. Существенно дороже. Требует мощного тормоза, поскольку сам по себе нагрузку не держит.
Что проверять у поворотного стола:
1. Диаметр планшайбы и грузоподъемность в горизонтальном и вертикальном положении - цифры разные.
2. Момент зажима тормоза. Именно он определяет, можно ли на этом столе фрезеровать, а не только сверлить по индексу.
3. Допустимый момент инерции нагрузки. Тяжелое несбалансированное приспособление на слабом столе приводит к ошибке слежения и к аварии.
4. Нужна ли задняя бабка под длинную деталь.
Что съедает четвертая ось. Очень важно при выборе станка и оснащения понимать, что поворотный стол поднимает деталь над столом на 150-250 мм. Ровно на эту величину уменьшается доступная высота обработки по Z. Плюс стол занимает часть хода по Y.
Это надо считать до покупки, а не после установки станка.
Система ЧПУ
Распространенные системы на VMC: FANUC (0i-MF, 31i), Siemens Sinumerik (828D, 840D sl), Mitsubishi, Heidenhain TNC, Fagor, Syntec. Из отечественных - Балт-Систем, Мехатроника.
Выбор системы это не вопрос вкуса, а вопрос кадров. Если ваши программисты и наладчики выросли на FANUC, переход на Heidenhain стоит вам месяцев производительности, каким бы хорошим ни был Heidenhain сам по себе.
Параметр, который решает все на 3D-обработке: глубина просмотра вперед (look-ahead). Это число кадров программы, которое система анализирует наперед, чтобы правильно рассчитать скорость на траектории (обработка сложной поверхности - это программа из десятков тысяч мелких кадров. Если система просматривает вперед десятки кадров, станок будет постоянно тормозить и разгоняться, поверхность получится с полосами, а цикл растянется в полтора-два раза).
Нормальные системы просматривают сотни кадров и имеют функции сглаживания траектории. У FANUC это AICC, у Siemens - Advanced Surface.
Опции ЧПУ, которые часто продаются отдельно: управление 4-й осью, макропрограммирование, измерительные циклы для щупов, циклы высокоскоростной обработки, интерфейсы передачи данных.
Цифровизация. Если планируете подключение к системе мониторинга или MES, сразу закладывайте в договор поддержку MTConnect или OPC UA и наличие сетевого интерфейса. Дооснастить старую систему ЧПУ этим будет дорого и сложно!
Дополнительные опции фрезерного станка
Система СОЖ. Наружная подача из дюз, смыв стружки в зоне, воздушный обдув, подача через шпиндель. Для вертикальной компоновки смыв критичен: стружка должна эффективно эвакуироваться из зоны резания и не накапливаться в карманах.
Транспортер стружки. Скребковый для стального ленточного отхода, шнековый для мелкой стружки, магнитный для чугуна, комбинированный. Тип подбирается под материал, а не по цене.
Устройство удаления масляного тумана. Обязателен при работе на масле и на высоких оборотах. Без вытяжки концентрация аэрозоля в цехе за смену превышает норму.
Кондиционер электрошкафа. В горячем цеху без активного охлаждения приводы уходят в перегрев, и станок встает в самый неподходящий момент.
Измерительные щупы. Щуп измерения инструмента (контактный или лазерный) снимает длину и диаметр, контролирует поломку. Щуп измерения детали привязывает нулевую точку и контролирует размер прямо в станке.
На серии эти две опции окупаются быстрее большинства других. Разбор - в материалах «Опция: измерительный контактный щуп для инструмента (фрезерный)» и «Опция: датчик для измерения детали на станках с ЧПУ».
Закрытая рабочая зона с блокировкой двери. На оборотах от 10000 это не опция, а требование безопасности: отлетевшая пластина или сломанная фреза на такой скорости пробивает незакаленное ограждение.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Принцип работы
В отличие от токарного станка, здесь вращается инструмент, а заготовка закреплена неподвижно на столе. Главное движение - вращение фрезерного шпинделя с фрезой. Движения подачи - линейные перемещения по осям X, Y, Z и, при наличии четвертой оси, поворот по A.
Типовой цикл выглядит так:
1. Заготовка базируется в тисках или приспособлении (которые установлены на фрезерном жестком столе).
2. Оператор задает нулевую точку (вручную по кромке или щупом автоматически).
3. Запускается управляющая программа.
4. Станок берет из магазина торцевую фрезу, снимает базовую плоскость (все смены инструмента идут по коду T с командой M6, без остановки цикла и без участия оператора)
5. Меняет инструмент на концевую фрезу, обрабатывает контур и карманы.
6. Меняет на центровку, потом на сверло, потом на метчик или резьбовую фрезу. Заканчивает чистовой фрезой.
Основные характеристики
Далее представлена таблица параметров, по которым станки этой группы сравниваются между собой. Третья колонка - то, ради чего на каждый параметр вообще смотрят.
| Параметр | Типовой диапазон | На что влияет |
|---|---|---|
| Размер рабочей поверхности стола | 600×400 - 1500×700 мм | Габарит детали и приспособления |
| Ход по оси X | 600-1300 мм | Длина обрабатываемой детали |
| Ход по оси Y | 400-700 мм | Ширина детали |
| Ход по оси Z | 400-800 мм | Высота детали плюс вылет инструмента |
| Расстояние от торца шпинделя до стола | 100-700 мм | Реальная высота детали с приспособлением |
| Расстояние от оси шпинделя до колонны | 400-700 мм | Плечо изгиба, отжим на силовом резании |
| Максимальная нагрузка на стол | 200-2000 кг | Масса детали с оснасткой |
| Конус шпинделя | BT40, BT50, SK40, HSK-A63, HSK-A100 | Вся инструментальная оснастка на годы вперед |
| Максимальные обороты шпинделя | 8000-24000 об/мин | Алюминий, мелкий инструмент, чистовая обработка |
| Мощность привода шпинделя | 7,5-30 кВт (S1 / S6-40%) | Съем металла в единицу времени |
| Максимальный крутящий момент | 50-300 Н·м | Обдирка, чугун, большие фрезы |
| Емкость магазина инструмента | 16-40 позиций | Число переходов без вмешательства оператора |
| Время смены инструмента (от стружки до стружки) | 3-12 с | Вспомогательное время цикла |
| Максимальный диаметр инструмента | 80 мм при полном магазине, 125-150 при пустых соседних | Возможность применять торцевые фрезы |
| Максимальная масса инструмента | 7-8 кг (BT40), 15-20 кг (BT50) | Оправки под большие фрезы и борштанги |
| Ускоренные перемещения X / Y / Z | 24-48 м/мин | Вспомогательное время |
| Максимальная рабочая подача | 10-20 м/мин | Производительность на чистовой обработке |
| Точность позиционирования (ISO 230-2) | 0,005-0,015 мм | Стабильность размера |
| Класс точности (ГОСТ 8-82) | Н, П, В | Нормы точности при приемке |
| Масса станка | 3000-16000 кг | Косвенный показатель жесткости |
| Установленная мощность | 12-55 кВА | Подготовка электропитания в цеху |
Три замечания к таблице:
Первое. Ход по Z и расстояние от торца шпинделя до стола - это разные цифры, и путать их дорого. Реальная высота детали считается так: расстояние от торца шпинделя до стола минус высота приспособления минус вылет самого длинного инструмента с оправкой.
Второе. Точность позиционирования - это не точность обработки. Это метрологическая характеристика оси, измеренная лазерным интерферометром по методике ISO 230-2. Реальная точность детали зависит еще от двух десятков факторов: жесткости системы, температуры в цехе, качества заготовки, инструмента, режимов резания и квалификации технолога. Подробно этот вопрос разобран в материале «Точность обработки на станках с ЧПУ. 20 факторов, влияющих на точность».
Третье. Мощность S6-40% это кратковременный режим с сорокапроцентной продолжительностью включения. В каталогах ее ставят вперед, потому что цифра красивее. Для расчета реального съема нужна мощность S1 и график зависимости момента от оборотов.
Где применяется
Это самый универсальный класс металлорежущего оборудования с ЧПУ. Он закрывает основной объем работ по призматическим деталям.
Отрасли:
1. Общее машиностроение - корпуса, плиты, кронштейны, крышки, фланцы, приспособления.
2. Инструментальное производство - штампы, пресс-формы, матрицы, пуансоны, электроды для электроэрозии. Здесь важны обороты, look-ahead и жесткость.
3. Авиация и космос - кронштейны, нервюры, детали из алюминия с большим объемом снимаемого металла. Требуются высокие обороты и мощная система СОЖ.
4. Автокомпоненты - корпуса насосов, крышки, кронштейны. Массовая серия, приоритет у времени цикла и автоматизации.
5. Нефтегазовое оборудование - корпуса задвижек, фланцы, планшайбы. Тяжелые заготовки, нужен BT50 и направляющие скольжения.
6. Энергетика и арматуростроение - корпусные детали, плиты, крышки.
7. Приборостроение и медицина - мелкие точные детали, требования по шероховатости и геометрии.
Типы производства:
- Единичное и ремонтное - оправдано, если номенклатура сложная и требует ЧПУ по геометрии, а не по серийности.
- Мелкосерийное - основная зона эффективности VMC. Быстрая переналадка, универсальная оснастка.
- Серийное - работает, но с оговоркой. При больших сериях выгоднее горизонтальный обрабатывающий центр с паллетами: там стружка падает вниз, а загрузка идет параллельно обработке.
- Массовое - VMC уступает специализированным решениям.
Преимущества и недостатки
Что хорошо
1. Универсальность. Один станок закрывает 70-80% фрезерной номенклатуры среднего цеха. Это лучший первый станок с ЧПУ на предприятии.
2. Обзорность и удобство наладки. Деталь на столе видна сверху, приспособление ставится за минуты, оператор контролирует процесс глазами.
3. Доступность кадров. Операторов и программистов на вертикальный ОЦ найти проще, чем на любой другой класс. Любая CAM-система поддерживает трехосевую обработку.
4. Дешевая и доступная оснастка. Тиски, прижимы, оправки BT40 продаются в любом инструментальном магазине страны и даже на маркетплейсах. Вторичный рынок оснастки огромный.
5. Самый низкий порог входа среди фрезерного оборудования с ЧПУ. Дешевле VMC только консольно-фрезерный станок, но это другой класс возможностей.
6. Четвертая ось за относительно небольшие деньги убирает один-два установа. Соотношение вложений и эффекта здесь лучшее из всех опций.
7. Прогнозируемое время цикла. Вы можете считать себестоимость детали, а не гадать. Для расчета у нас есть наш калькулятор стоимости станко-часа.
Что плохо
1. Стружка падает вниз, в зону резания и на деталь. Накапливается в карманах и в приспособлении, греет заготовку, может портить поверхность. Требует смыва, обдува и внимания оператора. У горизонтальных ОЦ этой проблемы нет по определению.
2. Ограниченная жесткость по Z. Колонна работает на изгиб, шпиндельная бабка вынесена на плече. При тяжелой обдирке отжим заметен, и точность падает.
3. Не лучший выбор для массового производства. Загрузка ручная, автоматизация паллетами на VMC редка и дорога.
4. Без четвертой оси - один установ на одну сторону. Пятисторонняя обработка требует переустановки и накопления погрешности.
5. Четвертая ось отбирает рабочую зону. Поворотный стол поднимает деталь на 150-250 мм и занимает часть хода по Y. Тиски при этом надо снимать, а переналадка обратно занимает время.
6. Тепловой уход по оси Z. Колонна и шпиндель греются в течение смены, размер по высоте плывет. На точных работах станок надо прогревать 30-60 минут перед запуском ответственной программы.
7. Оснастка стоит дорого и покупается отдельно. Комплект качественных оправок и тисков легко набирает миллион рублей и больше.
Кому подходит вертикальный фрезерный станок с ЧПУ
Подходит: механическому цеху с разнообразной номенклатурой призматических деталей, инструментальному производству, предприятию, которое покупает первый фрезерный станок с ЧПУ, задачам с частой переналадкой и небольшими партиями.
Не подходит: массовому производству одной детали большими сериями, обработке крупногабаритных деталей от полутора метров, задачам, где нужна одновременная пятиосевая обработка сложных поверхностей.
Как выбрать
Порядок действий, который мы обязательно применяем в работе! Отклонение от этого порядка - стоит денег.
Шаг 1. Начните с детали и приспособления, а не со стола
Возьмите не один чертеж, а представительную выборку: три-пять деталей, которые дают основной объем загрузки.
По каждой зафиксируйте габарит, материал, требуемые допуски и шероховатость, годовую программу, размер партии и то, в чем деталь будет базироваться.
Приспособление это часть расчета. Тиски высотой 160 мм и толщиной опорной плиты 30 мм съедают почти двести миллиметров хода по Z еще до того, как вы поставили заготовку.
Шаг 2. Посчитайте рабочую зону по фактическому вылету инструмента
Формула простая:
Доступная высота детали = расстояние от торца шпинделя до стола - высота приспособления - максимальный вылет инструмента с оправкой.
Отдельно проверьте, дотягивается ли шпиндель до стола вообще. У части станков минимальное расстояние составляет 100-150 мм, и обработать низкую деталь длинной фрезой физически невозможно.
По осям X и Y учтите зону подхода: инструмент должен выйти за габарит детали, а прижимы не должны попадать под шпиндель.
Шаг 3. Определитесь с четвертой осью до, а не после покупки
Три вопроса поставщику, письменно и по отдельности:
1. Входит ли в поставку сам поворотный стол, с указанием модели, диаметра планшайбы и грузоподъемности?
2. Входит ли лицензия ЧПУ на управление осью A?
3. Поддерживается ли непрерывная интерполяция по четырем осям или только индексация?
Отдельно уточните момент зажима тормоза и допустимый момент инерции нагрузки.
Дооснастить станок четвертой осью потом можно, но лицензия и монтаж обойдутся дороже, чем в базовой поставке.
Шаг 4. Выберите конус шпинделя - это решение необратимо
BT40 берут, если основные материалы - алюминий, сталь до 45, чугун средних сечений, и приоритет у оборотов и универсальности. Это 80% случаев.
BT50 берут, если в номенклатуре тяжелые заготовки, большой съем, крупные торцевые фрезы, чугун и нержавейка большими сечениями. Момент выше, оснастка дороже и тяжелее.
HSK берут под высокоскоростную обработку, тонкостенные детали и жесткие требования по шероховатости.
Менять конус после покупки уже не получится. Вместе с ним меняется шпиндель целиком, а также весь парк оправок, а это миллионы…
Шаг 5. Смотрите не обороты, а график момента
Главная ловушка при сравнении предложений.
Поставщик пишет: 12000 об/мин, 15 кВт. Красиво. Но если вы фрезеруете чугун торцевой фрезой диаметром 100 мм на 400 об/мин, вам нужен момент, а не обороты.
Основная рекомендация здесь: запрашивайте диаграмму зависимости момента от оборотов для конкретной модели шпинделя. Смотрите, при каких оборотах доступен номинальный момент и как быстро он падает.
Шаг 6. Разберитесь с магазином по фактическим цифрам
Спросите три вещи:
1. Время смены от стружки до стружки, а не «время смены инструмента» без уточнения.
2. Максимальный диаметр инструмента при полностью заполненном магазине.
3. Максимальную массу и длину инструмента.
Разложите самую сложную деталь на переходы и посчитайте нужное число гнезд. Прибавьте позиции под дублирующий инструмент. Помните про габаритный инструмент, который съест соседние гнезда.
Шаг 7. Выберите тип направляющих под номенклатуру
Если в выборке из шага 1 есть чугунное литье, поковка, прерывистое (ударное) резание или тяжелые заготовки - нужны коробчатые направляющие.
Если основной объем это алюминий, 3D-обработка, мелкие детали и высокая динамика - линейные.
Универсального ответа нет, и попытка сэкономить здесь всегда возвращается через два года в виде вибрации и брака.
Шаг 8. Требуйте протокол испытаний конкретного станка
Нужен протокол вашего станка с серийным номером.
Что должно быть в протоколе:
1. Точность и повторяемость позиционирования по ISO 230-2 по каждой из трех осей.
2. Круговые испытания по ISO 230-4 (ballbar) - показывают контурную точность, люфты, рассогласование приводов и неперпендикулярность осей. Для фрезерного станка это важнее, чем позиционирование по отдельным осям.
3. Биение шпинделя контрольной оправкой.
4. Испытание на контрольном образце по ISO 10791-7 - профильный стандарт испытаний обрабатывающих центров.
5. Условия испытаний: температура в цехе и время прогрева станка.
Приемку станка стоит планировать заранее, а не в день выгрузки. Наш подход к предварительной приемке описан отдельно.
Шаг 9. Считайте стоимость владения, а не цену
Станок дешевле на входе часто оказывается дороже на горизонте пяти лет. Разница набегает на оснастке, простоях, расходниках, ремонте шпинделя и энергопотреблении.
Мы считаем по методике VDI 2884. Открытые калькуляторы TCO и срока окупаемости есть на нашем сайте - обязательно посчитайте до того, как подпишете договор.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Эксплуатация и обслуживание
Ресурс станка определяется регламентом, а не производителем. Одна и та же модель у одного заказчика ходит пятнадцать лет, у другого сыпется за три.
Раз в смену
- Очистка рабочей зоны от стружки, особенно из карманов приспособления и с телескопической защиты.
- Продувка конуса шпинделя и хвостовиков оправок. Стружка в конусе это биение, вибрация и брак.
- Проверка уровня и концентрации СОЖ рефрактометром.
- Слив конденсата из влагоотделителя пневмосистемы.
- Контроль давления сжатого воздуха.
- Осмотр телескопической защиты и уплотнений.
Еженедельно
- Очистка магнитных и сетчатых фильтров станции СОЖ.
- Проверка уровня масла в системе централизованной смазки направляющих.
- Очистка транспортера стружки и поддона.
- Очистка гнезд магазина и захватов манипулятора от стружки и эмульсии.
- Проверка затяжки крепления приспособлений и тисков.
Ежемесячно и ежеквартально
- Контроль силы зажима инструмента динамометром. Ключевой пункт для фрезерного станка. Тарельчатые пружины устают, сила падает постепенно, и однажды оправка проворачивается в конусе. Разбитый конус шпинделя это ремонт всего узла. Падение силы ниже 80% номинала - повод менять пакет пружин.
- Проверка биения шпинделя контрольной оправкой. Фиксация результата в журнале, тренд важнее абсолютного значения.
- Проверка точности позиционирования гнезд магазина и работы манипулятора.
- Контроль осевого люфта ШВП по всем осям.
- Замена масла редуктора и гидростанции по регламенту производителя.
- Контроль состояния СОЖ: pH, бактериальная зараженность, запах.
- Проверка натяжения ремня привода шпинделя (для ременных приводов).
Ежегодно
- Лазерная калибровка осей и обновление компенсационных таблиц ЧПУ.
- Круговой тест по ISO 230-4 (ballbar) с анализом диаграммы.
- Испытание на контрольном образце по ISO 10791-7.
- Проверка выверки станка по уровню. Фундамент дает осадку в первый год, геометрия уходит.
- Ревизия подшипниковых опор шпинделя при появлении шума, вибрации или роста температуры.
- Проверка и при необходимости замена пакета тарельчатых пружин зажима.
Безопасность при работе на станке
Безопасность — ограждения, блокировки, пыле- и стружкоудаление, эргономика загрузки и соответствие нормам для конкретного типа. При подборе проверяем, что заявленные средства защиты входят в поставку, а не остаются «опцией после оплаты».
Сколько стоит
Цены ориентировочные, на 2026 год, с НДС, для нового оборудования.
Разброс внутри каждой группы доходит до двух раз и более (!) в зависимости от комплектации, бренда, размера рабочей зоны, условий поставки и сроков.
Очень примерные цены такие:
| Класс оборудования | Ориентир по цене с НДС |
|---|---|
| Легкий VMC, стол 800×400, ходы 600×400×500, BT40, 8000 об/мин, магазин 16-20 | 4-10 млн руб. |
| Средний VMC, стол 1000×500, ходы 800-1000×500×550, BT40, 10-12000 об/мин, магазин 24, линейные направляющие | 7-18 млн руб. |
| Четвертая ось: поворотный стол Ø170-250 плюс лицензия ЧПУ | плюс 1,2-3,5 млн руб. |
| Тяжелый VMC, стол 1300-1600 мм, BT50, коробчатые направляющие | 15-40 млн руб. |
| Оборудование премиального сегмента (Япония, Тайвань верхнего уровня, Европа) | 20-70 млн руб. |
Что не входит в цену фрезерного станка
Именно здесь все бюджеты заказчиков рассыпаются. У фрезерного станка этот список длиннее, чем у токарного, и это регулярно становится сюрпризом.
Типовой состав дополнительных затрат:
- Инструментальная оснастка. Комплект из 25-30 оправок BT40 (цанговые, термо, гидро, под фрезы с торцевым креплением) стоит от 500 тысяч до двух миллионов рублей.
- Тиски и приспособления. Прецизионные станочные тиски - 200-500 тысяч за штуку. Системы быстрой смены нулевой точки, кубики, прижимы.
- Режущий инструмент на первый год работы.
- CAM-система и постпроцессор. Для фрезерного станка это обязательная статья, а не опция. Лицензия CAM плюс разработка постпроцессора под конкретную связку станка и стойки. Считайте от 500 тысяч до нескольких миллионов в зависимости от уровня системы.
- Поворотный стол и лицензия ЧПУ, если четвертая ось не в базовой поставке.
- Измерительные щупы детали и инструмента.
- Чиллер шпинделя, маслотуманоотделитель, транспортер стружки, если не входят в базу.
- Доставка, такелаж, разгрузка, заведение в цех.
- Фундамент или виброопоры, подготовка основания, подведение электропитания.
- Компрессор нужной производительности. Станок потребляет 300-600 л/мин, и старого цехового компрессора может не хватить.
- Пусконаладка и обучение персонала.
Практическое правило: закладывайте на оснастку и инструмент 15-25% от цены станка в первый год эксплуатации.
Полный разбор сопутствующих затрат мы делали в материале «Бюджет на покупку металлообрабатывающего станка с ЧПУ».
Почему цена на один и тот же станок разная у разных поставщиков
Основные причины:
- Разная комплектация под одинаковым названием модели. Один поставил прямые линейки, чиллер шпинделя, магазин с манипулятором и внутренний подвод СОЖ. Другой - энкодеры, зонтичный магазин и наружную подачу. Внешне станок один, а цена разная! Это самая частая причина отличия цен.
- Разные условия поставки. Со склада в Москве или четыре месяца из порта - это разная цена денег.
- Разный объем обязательств. Пусконаладка, обучение, гарантия 12 или 24 месяца, склад запчастей, срок реакции сервиса.
- Разная маржа поставщика. Это тоже фактор, и он не всегда коррелирует с уровнем сервиса.
Сравнивать предложения без приведения к единой форме бессмысленно. Именно этим занимается СТАНКОВЕД при подборе вертикальных фрезерных станков VMC и других обрабатывающих центров.
Для деталей типа тел вращения с фрезерными элементами чаще нужен не VMC, а токарно-фрезерный центр Mill-Turn.
Другие фрезерные станки
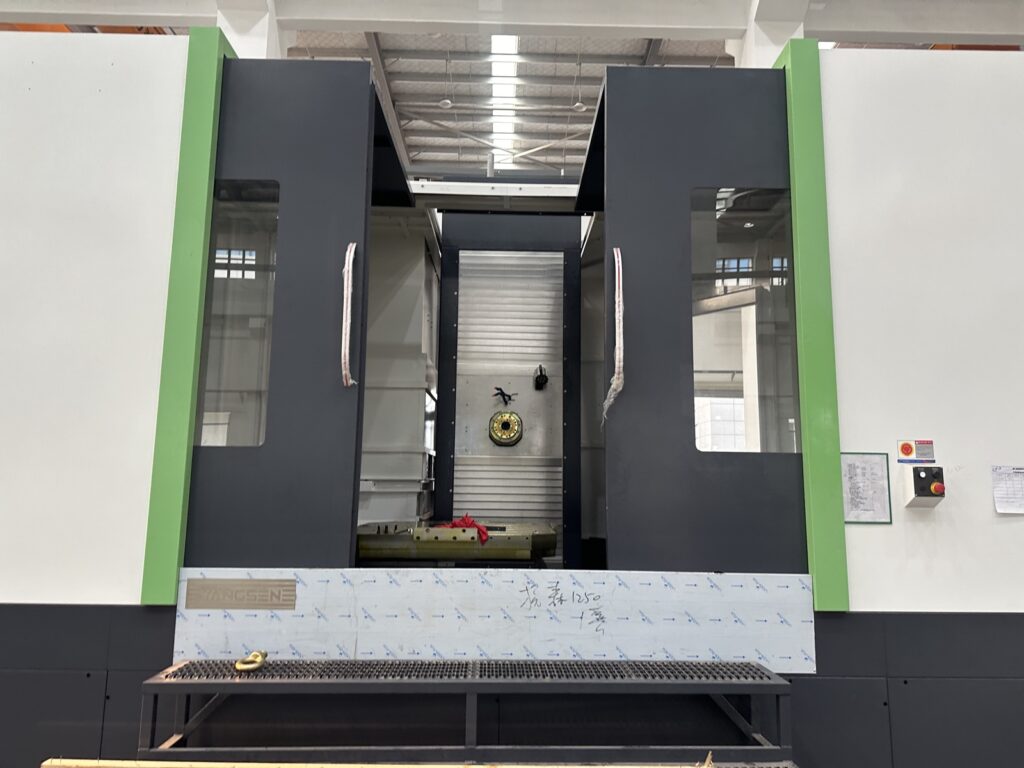
Выбираете оборудование для производства?
Ознакомьтесь с нашей услугой подбора станков ЧПУ. Работаем на стороне покупателя: ТЗ, сравнение КП, переговоры и сопровождение сделки.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Частые вопросы
Вы помогаете подобрать именно Вертикальные фрезерные станки с ЧПУ - VMC (3-4 оси)?
Да. Если группа подходит под деталь и программу выпуска — сравниваем варианты внутри неё. Если нет, сначала определим правильную категорию.
Можно ли рассматривать б/у вариант?
Можно. Для оборудования с пробегом проверяем состояние, наработку, ремонты и доступность запчастей — и только потом сравниваем с новым.
Сколько стоит подбор?
От разовой консультации до полного сопровождения сделки. Цену назовём после первого разговора, когда понятна задача и объём работ.