Токарно-фрезерные обрабатывающие центры с фрезерным шпинделем (Mill-Turn)
Класс оборудования, который делает деталь (преимущественно тела вращения) целиком: заготовка заходит прутком или в патрон, выходит готовой к контролю. Разбираем четыре уровня токарно-фрезерных станков и границу, где заканчивается приводной инструмент и начинается настоящий Mill-Turn, ось B и фрезерный шпиндель,…
Мы не продаем станки. Мы подбираем их на стороне покупателя!
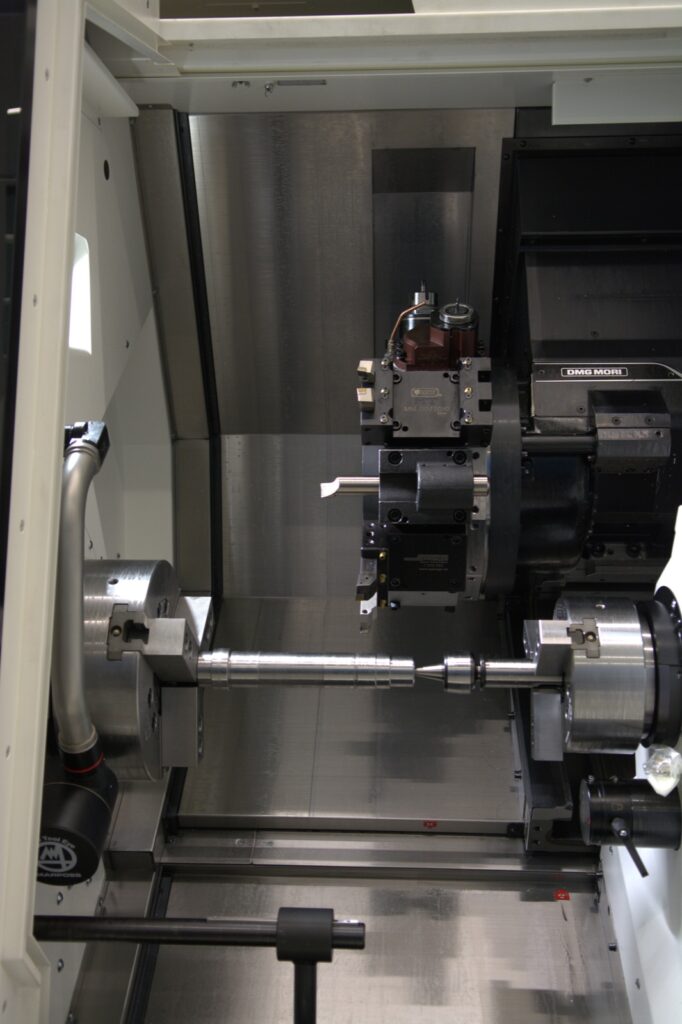
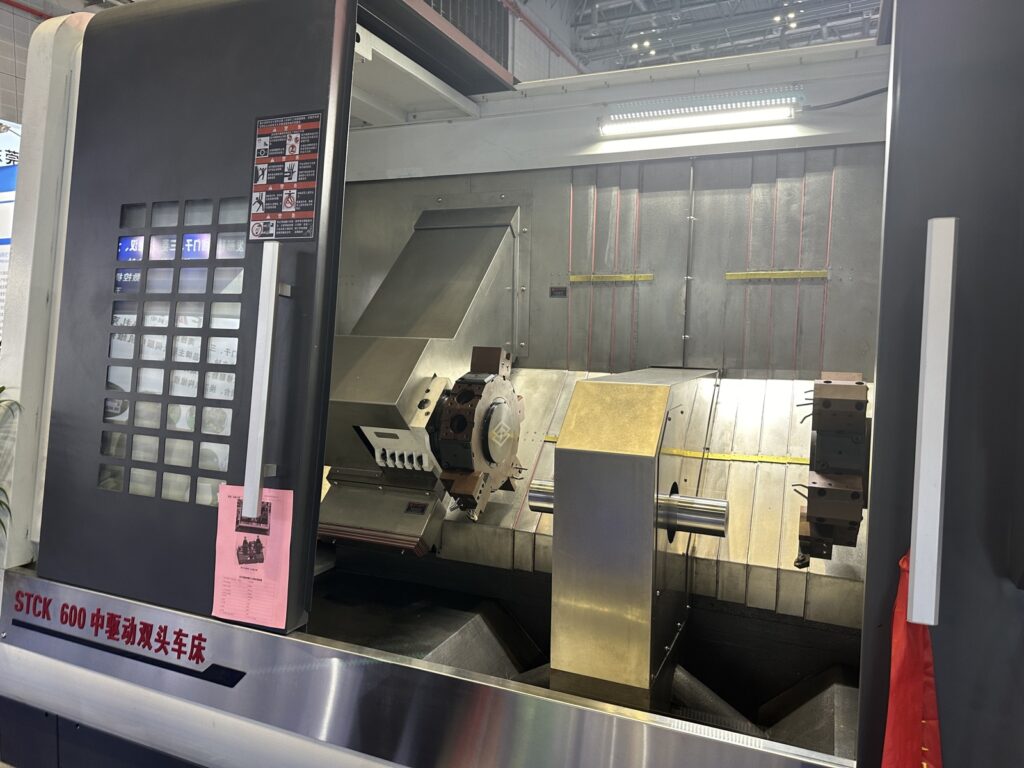
Токарно-фрезерный обрабатывающий центр (Mill-Turn) — это станок, в котором к токарной базе добавлены полноценный фрезерный шпиндель (поворотная ось B), ось Y, ось C главного шпинделя и в большинстве случаев противошпиндель. Деталь обрабатывается со всех сторон за один установ, включая фрезерование под произвольным углом. От токарного центра с приводным инструментом отличается наличием отдельного фрезерного шпинделя, а не моторизованных блоков в револьверной головке.
Для чего нужен
Задача этого станка одна: выпустить готовую деталь со станка за один установ, без передачи на второй станок. Не быстрее точить и не точнее фрезеровать, а закрыть весь маршрут внутри одной машины (конечно, в допусках).
Классический маршрут детали типа вал или корпус на базе тела вращения - выглядит так: токарная операция с одной стороны
- переустановка
- токарная с другой
- потом фрезерный станок под лыски, шпонки и поперечные отверстия
- иногда еще сверлильный
- слесарка
Итого: 4-5 операций, три единицы оборудования, межоперационное пролеживание, три очереди и три возможности потерять деталь.
Токарно-фрезерный центр с фрезерной головкой схлопывает этот маршрут в один цикл. Пруток или заготовка зажимается в главном шпинделе, обрабатывается с лицевой стороны, перехватывается противошпинделем, дообрабатывается с тыла (и токарно и фрезерно) и падает в деталеуловитель уже полностью готовой.
Практическая граница, за которой станок этого класса становится оправданным:
- Деталь - тело вращения, но с фрезерными элементами (желательно не одним): лыски, шлицы, шпоночные пазы, поперечные и наклонные отверстия, многогранники, зубчатые венцы.
- Деталь требует обработки с двух сторон с жестким допуском на взаимное расположение поверхностей - соосность, биение, положение отверстий относительно оси.
- Партия от единиц до тысяч штук, номенклатура меняется - то есть время наладки соизмеримо со временем резания.
- Материал дорогой или заготовка дорогая, и брак от переустановок стоит ощутимых денег.
Ключевая мысль всей категории: токарно-фрезерный центр покупают не за фрезерование, а за отсутствие второго/третьего/четвертого станка и второго /третьего установа. Если у вас деталь после токарной операции идет на фрезерный станок и там лежит в очереди двое суток - вы платите за эти двое суток…
Второй сценарий покупки - люди, а не металл
Про него не пишут в каталогах, а он на российском рынке стал основным.
Токарно-фрезерный центр закрывает маршрут одним оператором вместо трех. При дефиците станочников это перестало быть вопросом экономики - это вопрос физической возможности выпускать деталь. Мы регулярно видим цеха, где станки есть, а работать на них некому, и покупка Mill-Turn была решением кадровой, а не технологической задачи. Кадровая станочная проблема сейчас очень ощутима и это может быть выход.
Обратная сторона: один оператор Mill-Turn стоит дороже трех универсальных станочников и найти его сложнее. Об этом - в разделе про CAM и кадры.
Как «токарно-фрезерный» продают в коммерческих предложениях
Термин «токарно-фрезерный обрабатывающий центр» в КП означает четыре принципиально разные машины с разбросом цены в пять раз. Мы видим все четыре регулярно, и путаница здесь обходится заказчику дороже, чем в любой другой категории.
- Токарный ЧПУ с осью C и приводным инструментом. Револьверная головка с приводными блоками, сверление и фрезерование только по оси и по радиусу, оси Y нет. Продается как «токарно-фрезерный».
- То же самое плюс ось Y. Появляется смещение инструмента перпендикулярно оси детали, значит и контурное фрезерование, и внеосевые отверстия. Продается как «токарно-фрезерный с полным функционалом».
- То же плюс противошпиндель. Появляется обработка с двух сторон за цикл. Продается как «полная обработка за один установ».
- Станок с отдельным фрезерным шпинделем на поворотной оси B. Вот это и есть Mill-Turn в исходном смысле. Все остальное - токарные центры с приводным инструментом! Это самое главное что надо понимать.
Практический вывод.
Спрашивайте поставщика письменно, отдельными пунктами:
- Ось Y - есть или нет, и какая: ортогональная или реализованная компенсацией по наклонной оси?
- Есть ли отдельный фрезерный шпиндель и ось B, или фрезерование ведется только приводным инструментом в револьверной головке?
- Есть ли противошпиндель и есть ли у него полная ось C?
- Сколько каналов у стойки ЧПУ и сколько из них лицензировано?
- Сколько осей управляется одновременно?
Четыре уровня токарно-фрезерных станков
Это главный раздел страницы и главный инструмент экономии денег. Разница между уровнем 1 и уровнем 4 - десятки миллионов рублей, и она не всегда нужна.
| Уровень | Что в станке | Что умеет | Чего не умеет | Типовая задача |
|---|---|---|---|---|
| 1. Токарный ОЦ с осью C | Револьверка с приводным инструментом, ось C главного шпинделя | Осевые и радиальные отверстия, пазы по образующей, резьба метчиком | Внеосевые отверстия, контурное фрезерование, обработка с тыла | Фланцы, втулки, штуцеры с простой фрезеровкой |
| 2. п.1 + ось Y | Смещение инструмента перпендикулярно оси детали | Контурное фрезерование, лыски, многогранники, внеосевые отверстия, зубофрезерование обкаткой | Обработка тыльной стороны, фрезерование под произвольным углом | Валы со шлицами, корпуса с лысками |
| 3. п.2 + противошпиндель | Второй шпиндель с осью C, перехват детали | Полный цикл с двух сторон, отрезка с подхватом, работа из прутка | Фрезерование под произвольным углом, глубокая фрезерная обработка | Серийные детали из прутка, полная обработка |
| 4. фрезерный шпиндель на оси B (Mill-Turn) | Отдельная фрезерная голова, поворот B, магазин инструмента | Фрезерование под любым углом, 5-осевая обработка на токарной базе (в т.ч. 5 осевая), тяжелые фрезерные переходы | Заменить полноценный отдельный фрезерный ОЦ | Импеллеры, шнеки, корпуса арматуры, детали авиации |
Где проходит экономическая граница
Уровень 2 закрывает большую часть реальной номенклатуры российского машиностроения. Валы, оси, штуцеры, корпуса клапанов простой формы, фланцы - все это делается на токарном центре с осью Y и приводным инструментом, и переплата за ось B здесь не возвращается никогда.
Уровень 3 оправдан, когда есть серия и есть пруток. Противошпиндель имеет смысл, если деталь идет из прутка партиями и тыльная сторона требует не только подрезки торца а какой-то внятной доработки.
Уровень 4 нужен только тогда, когда фрезерный переход нельзя выполнить приводным инструментом. Это три случая: обработка под произвольным углом к оси детали, съем металла, для которого мощности приводного блока физически не хватает, и поверхности с непрерывной пространственной кривизной - лопатки, шнеки, импеллеры.
Проверка одним вопросом: возьмите три-пять деталей, которые дают основную загрузку вашего производства, и найдите там хоть одну поверхность, к которой инструмент должен подойти под углом, отличным от 0 и 90 градусов к оси вращения. Если не нашли - вам не нужна ось B. Мы регулярно видим станки уровня 4, которые пять лет работают как уровень 2, и это оплаченная заказчиком ошибка на десятки миллионов. Не делайте так - вам деньги наверняка пригодятся под другие задачи…
Приводной инструмент против фрезерного шпинделя: физика вопроса
Разница не в удобстве, а в мощности и жесткости.
Приводной блок в револьверной головке - это компактный привод через зубчатую или ременную передачу от общего мотора головки либо от индивидуального мотора (привод бывает прямой). Типовая мощность 3-11 кВт, момент ограничен, обороты обычно до 5000-6000, реже 12 000. Жесткость ограничена посадкой блока в гнезде головки. Для сверления, метчика, паза и лыски достаточно.
Фрезерный шпиндель на оси B - это полноценный мотор-шпиндель (как на отдельном фрезерном станке с ЧПУ), 15-40 кВт, момент до 200-300 Н·м, обороты 10 000-20 000, конус HSK-T63 или Capto. Жесткость сопоставима с фрезерным обрабатывающим центром, потому что это он и есть, только установленный на токарную базу.
Практическое следствие: если ваш фрезерный переход - это торцевая фреза Ø50 по стали с реальным съемом, приводной инструмент вам его не сделает. Он сделает вид, что делает, а по факту вы получите вибрацию, поверхность в полосах и убитый блок через полгода.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Устройство
Основные элементы токарно-фрезерного станка с фрезерным шпинделем
- станина
- направляющие
- ШВП
- главный шпиндель
- револьверная головка - подробно разобрана на странице токарных станков с револьверной головкой.
В разделе разбирем то, что отличает токарно-фрезерную машину именно с полноценным фрезерным шпинделем!
Станина и компоновка
Наклонная станина под 30, 45 или 60 градусов - стандарт категории. Наклон решает две задачи: стружка падает вниз сама и не наматывается в зоне резания, а жесткость на кручение заметно выше, чем у горизонтальной схемы.
Материал. Серый чугун с развитой системой ребер, а иногда - полимербетон. Отливка должна быть состарена: естественно или искусственно. Без снятия внутренних напряжений геометрия уходит в первые два года прямо у вас в цехе.
Масса как индикатор. Для токарно-фрезерного центра с патроном Ø250 и осью B нормальная масса - 8-15 т. Предложение с теми же характеристиками при массе 6т и менее - означает сэкономленный чугун. Про виброустойчивость при отрезке и при фрезеровании длинного вала можно забыть, что бы ни было указано в паспорте.
Главный шпиндель и ось C
Тип привода. Мотор-шпиндель (built-in) или привод через ремень от серводвигателя. Мотор-шпиндель компактнее и точнее по позиционированию, ременный дешевле и дает больший момент на низах.
Ось C - это управляемое угловое позиционирование шпинделя с дискретностью обычно 0,001°. Без нее приводной инструмент бесполезен: нечем зафиксировать деталь под нужным углом.
Тормоз шпинделя. Ключевой и почти никогда не проверяемый параметр. При фрезеровании ось C должна удерживать деталь от проворота. Момент удержания зависит от типа: гидравлический тормоз дает в разы больше, чем удержание сервоприводом. Спрашивайте у поставщика цифру в Н·м, а не наличие функции.
Диаметр отверстия шпинделя. Определяет максимальный диаметр прутка который можно обрабатывать на станке. Типично 45-102 мм, на крупных станках до 160 мм и больше. Это невозвратное решение: пруток большего диаметра в станок не зайдет никогда если отверстие меньше….
Патрон. Гидравлический трехкулачковый - стандарт. Цанговый зажим - для прутка и точных мелких деталей, дает лучшую соосность и меньшее биение. Обязательно проверяйте усилие зажима и максимальные обороты патрона: они часто ниже максимальных оборотов шпинделя, и это ограничивает режим работы станка по факту (в т.ч. режимы резания).
Противошпиндель
Второй шпиндель, принимающий деталь для обработки с другой стороны (тыла).
Что проверять обязательно:
- Полная ось C - или только вращение? Без оси C на противошпинделе фрезерная обработка тыльной стороны невозможна, останется только подрезка торца и сверление по центру. Здесь некоторые дилеры и производители сознательно могут ставить такой станок чтобы снизить отпускную цену для покупателей.
- Мощность и обороты - часто вдвое ниже главного. Значит тяжелые переходы надо оставлять на первый установ.
- Диаметр отверстия - должен пропускать деталь, если предполагается работа из прутка длинными заготовками.
- Ход по оси Z2 - определяет, какой длины деталь можно перехватить (как близко может контршпиндель приехать к главному шпинделю).
- Выталкиватель - важно проверить каким образом деталь после обработки в контршпинделе будет извлечена (выталкиватель здесь заменит ценное время оператора на извлечение детали из станка).
Фрезерный шпиндель и ось B
Узел, который определяет уровень станка и полностью отличает его от других категорий токарных станков.
Ось B - поворот фрезерного шпинделя в вертикальной плоскости.
Типовой диапазон: от −30…−120° до +90…+180°.
Диапазон часто несимметричный, и это ограничивает подход к части поверхностей - проверяется по вашей детали обязательно перед покупкой.
Тип привода оси B: червячная передача с гидрозажимом (дешевле, для индексной работы) или прямой привод моментным двигателем (дороже, обязателен для непрерывной пятиосевой обработки на токарном станке).
Конус фрезерного шпинделя:
- HSK-T63 (turning-исполнение HSK-A, DIN 69893) - фактический стандарт категории (для фрезерной и токарной обработки на токарном станке). Отличается от HSK-A конструкцией привода и уплотнением
- HSK-T100 - на крупных станках с тяжелым фрезерованием.
- Capto C5 / C6 - полигональное жесткое соединение, одна оснастка на токарные и фрезерные позиции. Удобно, если у вас уже есть парк Capto.
- BT30 / BT40 - на бюджетных исполнениях. Уплотнение хуже, ресурс в токарной среде ниже.
Практическая рекомендация: HSK-T63, если нет унаследованного парка Capto. Экономия на конусе в этой категории возвращается протечками СОЖ в шпиндель (если брать обычный HSK-A63).
Функция RTCP / TCPM. Если планируется непрерывная пятиосевая обработка на токарной базе - нужна лицензия удержания точки центра инструмента при развороте оси B. Механика та же, что на полноценном пятиосевом фрезерном центре, разбор - на странице вертикальных 5-осевых обрабатывающих центров.
Револьверная головка и нижний суппорт
Даже на станках с осью B револьверка может оставаться: точить фрезерным шпинделем все-таки неэффективно.
Располагается такая револьверная головка внизу токарного станка и дополняет фрезерный полноценный шпиндель.
Ставят ее на станках для серийного производства. Она дает параллельную обработку: пока главный шпиндель точит верхним суппортом, нижний работает по детали в противошпинделе. Это уже вопрос многоканальности.
Тип крепления инструмента:
- VDI (DIN 69880), типоразмеры 30/40/50 (VDI30 VDI40 VDI50). Цилиндрический хвостовик, зажим в гнезде головки. Дешевле, оснастка распространенная, жесткость ниже, повторяемость установки хуже.
- BMT (Base Mount Turret), типоразмеры 45/55/65/75 (BMT45 BMT55 BMT65 DMT75). Блок крепится четырьмя винтами к плоскости головки, привод передается напрямую. Жесткость существенно выше, ресурс приводных блоков выше, вибрация при фрезеровании ниже.
Подробно писали про отличия и когда что выбирать в нашей статье. Почитайте тоже. Но коротко:
Для станка с приводным инструментом BMT часто предпочтительнее. Это одно из немногих мест, где переплата возвращается измеримо: меньше вибрации, дольше живет инструмент, стабильнее размер (но дольше переналадка).
Число позиций: 12-24. Сколько вам надо - считать надо по самой сложной детали плюс дублирующий инструмент.
Магазин инструмента
На токарных станках станках с фрезерным шпинделем - фрезерный шпиндель обслуживается отдельным магазином на 20-120 (а иногда 240) позиций с манипулятором.
Что проверять:
- Максимальная длина инструмента в гнезде - на mill-turn часто нужны удлиненные оправки для растачивания отверстий в оси вращения
- Максимальный диаметр при полном магазине - в каталоге пишут при пустых соседних гнездах, реальный предел в полтора-два раза меньше!
- Максимальная масса инструмента.
- Время смены инструмента - влияет на штучное время сильнее, чем кажется, потому что на mill-turn смен за цикл обработки одной детали бывает 30-50.
Типы магазинов разбирали отдельно: «Инструментальные магазины (УАСИ) для фрезерных станков с ЧПУ».
Задняя бабка и люнет
Нужны, если делаются длинные валы с отношением длины к диаметру больше 4-5.
Задняя бабка бывает встроенной в противошпиндель, программируемой по оси или ручной. Программируемая задняя бабка обязательна, если цикл идет без оператора.
Люнет - подвижный или неподвижный, самоцентрирующий. Обязателен на валах с большим вылетом. Нюанс: люнет занимает место в рабочей зоне и может конфликтовать с фрезерной головкой при развороте оси B. Проверяйте совместимость по 3D-модели до заказа - это самый главный совет!
Система ЧПУ
Распространенные стойки: FANUC 31i / 32i, Siemens Sinumerik 840D sl / ONE, Mitsubishi M8, реже Syntec. Heidenhain на токарно-фрезерных встречается очень редко.
Опции, без которых станок этого класса не работает как заявлено:
- Лицензии на каналы - по количеству, подробно в следующем разделе.
- Функция синхронизации шпинделей для перехвата детали.
- Полярная и цилиндрическая интерполяция - фрезерование по торцу и по образующей в токарных координатах.
- RTCP / TCPM, если планируется непрерывная работа осью B.
- Измерительные циклы для щупа детали и щупа инструмента.
- Контроль столкновений в реальном времени. В зоне, где одновременно работают два шпинделя, две головки и фрезерная голова, это обязательная опция к приобретению
- Функции высокоскоростной обработки и сглаживания траектории, если есть фрезерование сложных поверхностей.
- Интерфейсы MTConnect или OPC UA, если планируется мониторинг или MES!
Напоминаем - формулировка «стойка в полной комплектации» в договоре не значит ничего. Нужен перечень опций с артикулами по прайсу производителя стойки.
Прутковая подача и выгрузка детали
Если работа идет из прутка, комплект обязателен.
Устройство подачи прутка (бар-фидер): длина прутка 1000, 1500, 3200 мм, диаметр по отверстию шпинделя. Автоматическая смена прутка позволяет работать в ночь без оператора. Проверяйте согласование по оборотам: на высоких оборотах пруток без хорошей поддержки бьет и шумит.
Деталеуловитель и конвейер выгрузки - деталь из противошпинделя должна выйти из станка без участия человека, иначе весь смысл автономной работы теряется.
Датчик контроля отрезки. Отрезка - самая частая точка отказа цикла. Без контроля станок продолжит работать при не отрезанной детали и сломает все, до чего дотянется.
Вспомогательные системы и опции для станка
Станция СОЖ с многоступенчатой фильтрацией. На токарно-фрезерном центре стружка мелкая и абразивная, а узлов, куда ей нельзя попадать, больше, чем на любом другом станке: два шпинделя, ось B, магазин.
Внутренний подвод СОЖ под давлением 20 или 70 бар. Для токарной части это стружкодробление, для фрезерной - эвакуация стружки из глубоких отверстий. Дооснастить потом почти невозможно. Разбор - «Опция: внутренняя подача СОЖ под давлением».
Транспортер стружки - тип под материал: скребковый для витой стальной, магнитный для чугуна, шнековый для мелкой.
Измерительные щупы детали и инструмента. На станке, где деталь за цикл проходит два шпинделя, контроль размера внутри станка окупается быстрее всего. Разборы: «Опция: измерительный контактный щуп для инструмента» и «Опция: датчик для измерения детали на станках с ЧПУ».
Маслотуманоотделитель - обязателен при работе на высоких оборотах.
Кондиционер электрошкафа - в горячем цеху без него приводы уходят в перегрев, а на многоканальном станке приводов вдвое больше обычного.
Многоканальная стойка ЧПУ и синхронизация каналов
Именно здесь токарно-фрезерные проекты чаще всего не выходят на заявленную производительность.
Что такое канал
Канал ЧПУ - это независимый поток выполнения программы. Одноканальная стойка выполняет кадры строго по очереди: сначала главный шпиндель, потом противошпиндель, потом фрезерная голова. Двухканальная выполняет две программы одновременно: верхний суппорт точит деталь в главном шпинделе, нижний в это же время работает по детали в противошпинделе.
Типовые конфигурации:
- 1 канал - простые токарные центры с приводным инструментом.
- 2 канала - стандарт для станков с противошпинделем и двумя суппортами.
- 3 канала и больше - сложные Mill-Turn с фрезерной головой, двумя револьверками и двумя шпинделями.
Практический смысл в деньгах: одна и та же деталь на одноканальном и на двухканальном станке делается за разное время, разница доходит до 30-50%.
Синхронизация каналов и синхрограмма
Каналы работают параллельно, но иногда должны дождаться друг друга: перед перехватом детали, перед отрезкой, перед сменой инструмента, если траектории пересекаются.
Точки ожидания задаются метками синхронизации - WAIT-метки у Siemens, M-коды синхронизации у FANUC. Расстановка этих меток - отдельная инженерная работа, которая называется балансировкой каналов.
Синхрограмма - диаграмма, на которой по горизонтали отложено время цикла, а по вертикали каналы, с точками ожидания. Она показывает, где какой канал простаивает. Плохо сбалансированный станок выглядит так: канал 1 работает 100% времени, канал 2 половину времени ждет. Формально станок двухканальный, фактически вы купили полтора канала.
Что требовать от поставщика:
- Синхрограмму цикла для вашей контрольной детали. Не абстрактную схему, а расчет по вашему чертежу!
- Расчетное штучное время с разбивкой по каналам.
Если балансировку каналов у вас делать некому, реальное штучное время будет в полтора раза хуже заявленного на каждой новой детали.
Принцип работы
Главных движений два, и в этом отличие от любого другого станка: вращение детали в шпинделе при точении и вращение инструмента при фрезеровании. Станок переключается между двумя режимами внутри одной программы.
Распределение осей на типовой машине уровня 4:
- X1, Z1 - верхний суппорт или фрезерная голова относительно главного шпинделя
- Y - смещение перпендикулярно оси детали
- B - поворот фрезерного шпинделя
- C1 - угловое позиционирование главного шпинделя
- X2, Z2 - нижняя револьверная головка
- Z3 (или B2) - перемещение противошпинделя
- C2 - угловое позиционирование противошпинделя
Отсюда «9-осевой», «11-осевой» токарно-фрезерный центр в каталогах. Цифра сама по себе ничего не значит: важно, сколько осей управляется одновременно и сколько из них лицензировано.
Типовой цикл обработки на токарном станке с фрезерной головкой:
- Пруток подается бар-фидером до упора либо заготовка зажимается в патроне главного шпинделя.
- Черновое и чистовое точение лицевой стороны, сверление по центру, расточка по центру.
- Шпиндель переходит в режим оси C, фиксируется тормозом. Приводным инструментом или фрезерным шпинделем выполняются лыски, пазы, поперечные отверстия.
- Далее работа по оси B - фрезерные переходы под углом к оси детали.
- Противошпиндель подходит, обороты обоих шпинделей синхронизируются, деталь зажимается вторым патроном.
- Отрезка с подхватом (если из прутка) - деталь остается в противошпинделе, а не падает в стружку.
- Обработка тыльной стороны: подрезка торца, расточка, фрезерование, если есть ось C2.
- Контроль щупом, при отклонении - коррекция.
- Деталь выталкивается в деталеуловитель, пруток подается на следующую заготовку. Цикл замыкается.
Перехват детали - где ломаются проекты
Самая частая точка отказа на токарно-фрезерном центре, и одновременно то, что никогда не проверяют на приемке.
Четыре условия корректного перехвата:
- Синхронизация оборотов шпинделей. Оба шпинделя должны выйти на одинаковые обороты и одинаковое угловое положение до зажима. Рассогласование - это скручивание детали, задир в патроне или вырванная заготовка.
- Соосность главного шпинделя и противошпинделя. Расхождение осей приводит к изгибу детали при зажиме двумя патронами. На тонкой детали это гарантированный брак по биению. Требование к протоколу приемки - обычно в пределах 0,01-0,03 мм, точная цифра зависит от класса станка.
- Управление усилием зажима. Тонкостенную деталь стандартным усилием гидропатрона просто сомнет. Нужна регулировка давления зажима из программы.
- Контроль отрезки и наличия детали. Датчик должен подтвердить, что деталь отрезана и находится в противошпинделе, до того как начнется следующий переход.
Что требовать от поставщика письменно: протокол проверки соосности шпинделей на приемке и демонстрацию перехвата на вашей детали, а не на калиброванном прутке из демозала.
Основные характеристики и данные
Таблица параметров, по которым станки этой группы сравниваются. Третья колонка - то, ради чего на параметр вообще смотрят.
| Параметр | Типовой диапазон | На что влияет |
|---|---|---|
| Максимальный диаметр обработки над станиной | 300-900 мм | Габарит заготовки |
| Максимальный диаметр точения | 200-660 мм | Реальный рабочий диаметр |
| Максимальная длина обработки | 400-2000 мм | Длина вала |
| Диаметр патрона главного шпинделя | 160-400 мм | Масса и габарит заготовки |
| Диаметр отверстия шпинделя | 45-160 мм | Максимальный диаметр прутка |
| Обороты главного шпинделя | 2500-6000 об/мин | Мелкие детали, чистовая обработка |
| Мощность главного шпинделя | 15-45 кВт (S1 / S6-40%) | Съем металла в единицу времени |
| Крутящий момент главного шпинделя | 200-1500 Н·м | Обдирка, сталь, крупный диаметр |
| Момент удержания оси C | указывается в Н·м | Возможность фрезеровать, а не только сверлить |
| Наличие и тип оси Y | ортогональная / компенсированная | Внеосевая обработка и контурное фрезерование |
| Ход по оси Y | ±40…±150 мм | Габарит фрезерной обработки |
| Фрезерный шпиндель: обороты | 6000-20 000 об/мин | Фрезерование, мелкий инструмент |
| Фрезерный шпиндель: мощность и момент | 15-40 кВт / 60-300 Н·м | Реальный съем при фрезеровании |
| Диапазон оси B | от −30…−120° до +90…+180° | Доступ инструмента под углом |
| Конус фрезерного шпинделя | HSK-T63 HSK-T100 Capto C5/C6 BBT40 | Вся оснастка на годы вперед |
| Приводной инструмент: мощность / обороты | 3-11 кВт / 5000-12 000 об/мин | Что реально можно фрезеровать револьверкой |
| Тип крепления инструмента в головке | VDI 30/40/50 или BMT 45/55/65 | Жесткость, вибрация, ресурс блоков |
| Число позиций револьверной головки | 12-24 | Автономность цикла |
| Емкость магазина фрезерного шпинделя | 20-120 (иногда и 240) | Автономность, дублирующий инструмент |
| Противошпиндель: мощность / обороты | 7-30 кВт / 4000-6000 об/мин | Что можно делать с тыльной стороны |
| Наличие полной оси C2 | да / нет | Фрезерная обработка тыла |
| Число каналов ЧПУ (активировано) | 1-4 | Параллельная работа, штучное время |
| Ускоренные перемещения | 20-50 м/мин | Вспомогательное время |
| Измерительная система | прямая (линейка) или косвенная (энкодер) | Стабильность размера |
| Точность позиционирования (ISO 230-2) | 0,005-0,012 мм | Стабильность размера |
| Соосность главного и противошпинделя | по протоколу конкретного станка | Брак при перехвате |
| Масса станка | 8 000-25 000 кг | Косвенный показатель жесткости |
| Установленная мощность | 30-90 кВА | Подготовка электропитания в цеху |
Замечания к таблице:
Первое. «Максимальный диаметр обработки над станиной» и «максимальный диаметр точения» - разные цифры, и в каталогах первая всегда крупнее и заметнее. Реальный рабочий диаметр - второй.
Второе. Ось Y бывает ортогональной и реализованной компенсацией по наклонной оси. Вторая дешевле и хуже по точности на границах хода. Формулировка в КП должна быть явной.
Третье. Мощность S6-40% - кратковременный режим с 40% продолжительностью включения (4 минуты из 10). Для расчета реального съема нужна мощность S1 и график зависимости момента от оборотов.
Четвертое. Точность позиционирования - это не точность обработки. Реальная точность детали зависит еще от двух десятков факторов. Подробно - в материале «Точность обработки на станках с ЧПУ. 20 факторов, влияющих на точность».
Пятое. Число осей в названии модели - маркетинг. Спрашивайте, сколько осей управляется одновременно и сколько каналов активировано.
Где применяется
Класс закрывает детали на базе тела вращения, требующие полноценных фрезерных переходов и обработки с двух сторон.
Отрасли:
- Нефтегазовое оборудование - корпуса клапанов и задвижек, переводники, ниппели, детали фонтанной арматуры. Одна из самых массовых зон применения в России: деталь тяжелая, дорогая, с резьбами и фланцами с двух сторон.
- Гидравлика и пневматика - корпуса распределителей, гильзы, штоки, золотники. Требования по соосности и чистоте внутренних поверхностей высокие, переустановка недопустима.
- Авиация и космос - валы, корпуса агрегатов, детали из титана и жаропрочных сплавов, крыльчатки насосов.
- Автокомпоненты - ступицы, шестерни, вилки, поворотные кулаки.
- Медицина - костные винты, абатменты, инструменты. Мелкая номенклатура из прутка, где полный цикл за один установ обязателен по требованиям к геометрии.
- Энергетическое машиностроение - валы турбин и насосов, рабочие колеса, детали запорной арматуры.
- Оборонная промышленность - корпусные детали и детали типа «вал» с высокими требованиями по повторяемости.
- Общее машиностроение и субконтрактные производства - любая номенклатура, где деталь сейчас проходит токарную и фрезерную операции на разных станках.
Типы производства:
- Мелкосерийное и среднесерийное - основная зона эффективности. Экономия идет на наладке и на межоперационном пролеживании.
- Серийное из прутка - с бар-фидером и автономной работой в ночь. Здесь станок окупается быстрее всего.
- Единичное - оправдано на дорогих деталях, где брак от переустановки дороже станко-часа.
Преимущества и недостатки
Что хорошо
- Один станок вместо двух-трех. Токарная, фрезерная и сверлильная операции сходятся в один станок. Освобождается площадь, уходят два комплекта оснастки и две наладки.
- Ноль межоперационного пролеживания. На большинстве производств деталь физически обрабатывается 15-20% времени своего маршрута, остальное лежит в очереди. Mill-Turn убирает эту часть целиком, и на сроке выполнения заказа это видно сильнее, чем на штучном времени.
- Точность взаимного расположения поверхностей. Соосность, биение, положение отверстий относительно оси задаются в одном установе и не накапливают погрешность базирования.
- Работа без оператора. С барфидером, деталеуловителем, дублирующим инструментом и щупами - станок в состоянии работать ночную смену сам. Это удвоение фонда времени без найма людей.
- Меньше оснастки. Не нужны кондукторы под фрезерную операцию и приспособления под второй установ.
- Прогнозируемая себестоимость. Время цикла считается, а не складывается из очередей. Для расчета есть калькулятор стоимости станко-часа.
Что плохо
- Цена входа. Станок такого уровня стоит как три-четыре отдельных станка, закрывающих тот же маршрут.
- Все яйца в одной корзине. Станок встал - встал весь маршрут. При трех отдельных станках отказ одного тормозит участок, при Mill-Turn останавливает выпуск детали целиком. Это аргумент за расширенный склад ЗИП и за жесткие требования к сроку реакции сервиса у поставщика.
- Программирование сложнее в разы. Многоканальная программа с синхронизацией и перехватом - это другой уровень квалификации технолога (высокий).
- Постпроцессор - отдельный проект. Универсального постпроцессора для многоканального станка не существует.
- Наладка длиннее. Переход на новую деталь дольше, чем на простом токарном станке. На хаотичной номенклатуре по одной детали в партии это может съесть всю экономию.
- Цена ошибки оператора. В рабочей зоне одновременно два шпинделя, две головки и фрезерная голова. Столкновение ломает не резец, а узел.
- Загрузка. Станок за 60 миллионов, работающий четыре часа в сутки, - это не инвестиция. Считать надо не деталь, а годовой фонд загрузки.
Кому подходит токарно-фрезерный центр
Подходит: производству, где деталь на базе тела вращения проходит сейчас три и более операции на разных станках; серийному производству из прутка; предприятию с дефицитом станочников и готовностью растить одного сильного технолога вместо трех операторов; субконтрактным цехам с меняющейся номенклатурой и жесткими сроками.
Не подходит: цеху с простой токарной номенклатурой без фрезерных переходов - там достаточно токарного станка с револьверной головкой; производству призматических деталей, где основа не тело вращения - там нужен вертикальный обрабатывающий центр; предприятию без CAM-системы и без технолога, способного работать с многоканальной программой; покупателю, который берет ось B «на будущее» без конкретной детали в выборке.
Mill-Turn или связка «токарный + фрезерный»: что дешевле
Вопрос, который заказчик задает последним, а задавать надо первым. Ответ не всегда в пользу Mill-Turn, и мы честно отговариваем клиентов от покупки.
Сравнение по факторам
| Фактор | Токарно-фрезерный центр (Mill-Turn) | Связка: токарный ОЦ + вертикальный ОЦ |
|---|---|---|
| Капитальные затраты | Выше в 1,5-2,5 раза | Ниже |
| Число операторов | 1 | 2-3 |
| Межоперационное пролеживание | Отсутствует | Есть, обычно основная часть срока |
| Точность взаимного расположения | Задается одним установом | Зависит от базирования на втором станке |
| Устойчивость к отказу | Отказ останавливает маршрут | Отказ тормозит, но не останавливает |
| Гибкость по номенклатуре | Ниже, наладка дольше | Выше |
| Требования к технологу | Высокие, многоканальное программирование | Обычные |
| Загрузка площади | 1 станок | 2-3 станка плюс проходы и склад заготовок |
| Порог окупаемости | Требуется загрузка от 60-70% | Работает и при неполной загрузке |
Как выбрать
Порядок действий, который мы постоянно применяем в работе. Отклонение от порядка стоит ваших денег…
Шаг 1. Начните с детали, а не со станка
Возьмите не один чертеж, а представительную выборку: три-пять деталей, дающих основной объем загрузки.
По каждой зафиксируйте: габарит, массу, материал, вид заготовки (пруток или штучная), допуски и шероховатость, годовую программу, размер партии, число операций в текущем маршруте и требования по взаимному расположению поверхностей.
Число операций - ключевая цифра всего расчета. Именно ее вы покупаете за деньги.
Шаг 2. Определите нужный уровень станка
Отвечайте честно:
- Есть ли поверхность, к которой инструмент подходит под углом, отличным от 0 и 90 градусов к оси? Нет - ось B не нужна.
- Требует ли тыльная сторона фрезерной обработки, а не только подрезки? Нет - противошпиндель с полной осью C2 не нужен.
- Есть ли внеосевые отверстия и лыски? Нет - возможно, хватит оси C с приводным инструментом без Y.
Каждое «нет» экономит миллионы. Это самый прибыльный этап всей работы.
Шаг 3. Проверьте габариты по вашей детали, а не по каталогу
Три цифры, которые надо получить письменно:
- Максимальная длина детали при работе с противошпинделем - она меньше паспортной длины обработки.
- Диаметр отверстия главного шпинделя и противошпинделя, если работа из прутка.
- Зона доступа фрезерной головы при развороте оси B - не упирается ли она в люнет, заднюю бабку и нижнюю револьверку.
И отдельно: 3D-модель станка для симуляции в вашей CAM-системе. Без нее столкновения в многоканальной программе вы не проверите. Требуйте включения в спецификацию договора.
Шаг 4. Разберитесь с осью Y и осью C по фактическим цифрам
- Ось Y ортогональная (физическая) или компенсированная? Какой ход в обе стороны?
- Момент удержания оси C в Н·м
- Тормоз оси C - гидравлический или удержание сервоприводом?
- То же по противошпинделю: есть ли полная ось C2 и какой у нее момент удержания?
Шаг 5. Проверьте фрезерную часть по мощности, а не по оборотам
Поставщик пишет: 12 000 об/мин. Но если вы фрезеруете паз в стальном корпусе фрезой Ø20 на 1500 об/мин, вам нужен момент.
Запрашивайте диаграмму «момент - обороты - мощность» для фрезерного шпинделя и отдельно для приводного блока в револьверной головке. Вторую не дает почти никто, а именно она показывает, что реально можно фрезеровать револьверной головой!
Шаг 6. Определитесь с BMT или VDI
BMT - выше жесткость, ниже вибрация, дольше живут приводные блоки. VDI - дешевле и распространеннее по оснастке.
Если фрезерных переходов в детали много, BMT окупается. Решение принимается один раз: сменить тип крепления инструмента на купленном станке нельзя.
Шаг 7. Выберите конус фрезерного шпинделя
HSK-T63 - самый распространенный стандарт категории с уплотнением под токарную среду. Capto C5/C6 - если есть унаследованный парк. BT40 - бюджетное исполнение с худшим ресурсом в среде СОЖ в данной категории станков.
Конус после покупки не меняется вместе со всем парком оправок.
Шаг 8. Посчитайте каналы и потребуйте синхрограмму
Сколько каналов активировано, сколько осей управляется одновременно, кто балансирует каналы при постановке новой детали.
Синхрограмма цикла по вашему чертежу - обязательное требование к КП, а не пожелание. Поставщик, который не может ее дать, не понимает, что продает.
Шаг 9. Проверьте лицензии ЧПУ по артикулам
В спецификации договора должны стоять точные названия опций по прайсу производителя стойки:
- лицензии на каналы по количеству;
- синхронизация шпинделей для перехвата;
- полярная и цилиндрическая интерполяция;
- RTCP / TCPM, если планируется непрерывная работа осью B;
- измерительные циклы для щупа детали и щупа инструмента;
- контроль столкновений;
- функции высокоскоростной обработки;
Шаг 10. Заложите CAM, постпроцессор и обучение в бюджет проекта
Это обязательная статья. Коротко: без отлаженного многоканального постпроцессора станок не работает, а его отладка - отдельная работа отдельного подрядчика на вашей реальной детали.
Шаг 11. Спланируйте периферию до заказа станка
Бар-фидер, деталеуловитель, конвейер стружки, чиллер, маслотуманоотделитель, компрессор нужной производительности. Все это влияет на компоновку участка и на цену проекта, и все это регулярно всплывает после подписания договора.
Шаг 12. Требуйте приемку с перехватом на вашей детали
Стандартный протокол точности показывает про токарно-фрезерный станок меньше половины. Разбираем в разделе про приемку.
Шаг 13. Оцените сервис до покупки
Вопросы поставщику письменно:
- Сколько инженеров в штате работают именно с многоканальными станками и где они базируются?
- Срок поставки фрезерного шпинделя, противошпинделя, револьверной головки?
- Есть ли склад ЗИП в России и что конкретно в нем лежит?
- Срок реакции на аварийную заявку, зафиксированный в договоре?
- Сколько таких станков установлено в стране и можно ли получить контакт действующего пользователя?
Референс-визит на работающее производство обязателен. На станке этого класса демонстрация в шоуруме не показывает ничего: там всегда стоит отлаженная деталь. Писали об этом подробно и полезно тут.
Шаг 14. Считайте стоимость владения, а не цену
Станок дешевле на входе часто оказывается дороже на горизонте пяти лет. Разница набегает на оснастке, простоях, ремонте, лицензиях, обучении и на стоимости часа простоя единственного станка в маршруте.
Калькуляторы TCO и срока окупаемости открыты на нашем сайте - посчитайте до того, как подпишете договор.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
CAM, постпроцессор и кадры
На токарно-фрезерном оборудовании этот блок еще критичнее, чем на пятиосевом фрезерном. Причина простая: там сложная геометрия, здесь сложная геометрия плюс параллельные каналы, которые надо синхронизировать между собой.
CAM-система
Для станков уровня 1-2 подойдет практически любая современная CAM с токарно-фрезерным модулем. Для уровня 3-4 нужен отдельный функционал.
Что должно быть в CAM обязательно:
- Поддержка многоканальности - возможность вести две программы параллельно и расставлять точки синхронизации.
- Синхрограмма - визуализация каналов по времени с точками ожидания. Без нее сбалансировать цикл невозможно, останется угадывание.
- Полная кинематическая симуляция конкретного станка с 3D-моделью: два шпинделя, обе головки, фрезерная голова, люнет, задняя бабка, ограждение.
- Моделирование перехвата детали - передача заготовки между шпинделями с сохранением состояния модели.
- Контроль пределов осей и столкновений между узлами, которые в этой зоне работают одновременно.
На российском рынке 2026 года из доступного стоит отдельно смотреть SprutCAM X и ADEM - отечественные системы с поддержкой токарно-фрезерной кинематики и собственными постпроцессорами. Это не рекомендация «покупать российское из принципа», а практический аргумент: постпроцессор и техподдержка на русском языке в одном часовом поясе на этой категории станков значат больше, чем набор стратегий.
Постпроцессор
Постпроцессор - самое узкое место всего проекта. Он переводит траекторию из CAM в кадры под конкретную связку «станок + стойка + кинематика + число каналов». Универсального постпроцессора для многоканального токарно-фрезерного станка не существует в принципе.
Что должно быть зафиксировано в договоре:
- Кто разрабатывает постпроцессор - производитель станка, поставщик CAM или третья сторона.
- На какой детали он отлаживается - на вашей реальной детали, а не на тестовом валике.
- Как обрабатываются перехват, синхронизация каналов и вывод меток ожидания.
Кадры и обучение
Технолог токарно-фрезерного центра - это не токарь-программист и не фрезеровщик-программист. Это отдельная квалификация, и на рынке труда ее мало.
Реалистичный план:
- Оператор: базовый курс 5-10 рабочих дней плюс сопровождение на первых деталях.
- Технолог-программист: 10-20 рабочих дней по CAM плюс отдельно по стойке, плюс сопровождение первых 2-3 месяцев, плюс отдельный блок по балансировке каналов.
- Наладчик: отдельно по перехвату, синхронизации и измерительным циклам.
Практическое правило: закладывайте 6-12 месяцев на выход станка на проектную производительность. Планировать окупаемость с первого месяца - ошибка, которую мы видим постоянно.
И честный вывод, который мы регулярно проговариваем заказчикам. Если сильного технолога в штате нет и нанять его в вашем городе нереально - берите станок проще. Простой станок, который работает, приносит больше денег, чем сложный, который стоит.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Приемка токарно-фрезерного станка с фрезерной головкой
Станок этого класса нельзя принимать по программе обычного токарного. Половина того, за что вы заплатили, стандартным протоколом не проверяется вообще.
Приемка на заводе изготовителя (FAT) - до отгрузки
Единственный момент, когда у вас есть реальный рычаг: финальный платеж еще не сделан.
Что должно быть в программе приемки:
- Геометрическая точность по ISO 13041-1 либо по ГОСТ 18097-93: биение шпинделя, торцевое биение, параллельность и перпендикулярность осей, прямолинейность перемещений.
- Точность и повторяемость позиционирования по ISO 230-2 по каждой линейной оси, с указанием длины измерения.
- Точность углового позиционирования осей C1, C2 и B в угловых секундах.
- Круговые испытания по ISO 230-4 (ballbar) в плоскостях с участием оси Y - контурная точность, люфты, рассогласование приводов.
- Соосность главного шпинделя и противошпинделя - отдельным протоколом, с указанием метода измерения и полученного значения. Этот пункт пропускают почти всегда, а именно он определяет брак при перехвате.
- Проверка перехвата детали: синхронизация оборотов, зажим, отрезка с подхватом, контроль наличия детали. На вашей детали, а не на демонстрационном образце.
- Обработка контрольной детали - вашей, на ваших режимах, с полным циклом от прутка или заготовки до готового изделия, с замером на КИМ.
- Замер фактического штучного времени и сверка с синхрограммой, которую поставщик дал в КП. Расхождение больше 10-15% - предмет для разговора до платежа.
- Условия испытаний в протоколе: температура в помещении, время прогрева станка, примененный инструмент.
Наш подход к предварительной приемке описан отдельно.
Приемка на объекте (SAT)
После монтажа повторяются ключевые пункты FAT: геометрия, позиционирование, ballbar, соосность шпинделей, перехват, контрольная деталь. Расхождение с заводским протоколом - повод разбираться с монтажом и условиями в цехе, а не подписывать акт.
Эксплуатация и обслуживание
Ресурс станка определяется регламентом, а не производителем. На токарно-фрезерном центре цена ошибки выше среднего: станок один в маршруте, и его простой останавливает выпуск детали целиком.
Раз в смену
- Очистка рабочей зоны, зоны противошпинделя и направляющих от стружки. Стружка в направляющих противошпинделя и в узле оси B - прямой путь к дорогому ремонту.
- Продувка конусов фрезерного шпинделя и гнезд револьверной головки.
- Проверка уровня и концентрации СОЖ рефрактометром.
- Контроль давления гидравлики зажима патронов и оси B.
- Контроль давления сжатого воздуха, слив конденсата.
- Осмотр телескопической защиты и уплотнений.
- Очистка деталеуловителя и проверка схода деталей.
Еженедельно
- Очистка фильтров станции СОЖ, проверка фильтроэлементов.
- Проверка уровня масла в системе централизованной смазки.
- Очистка транспортера стружки и поддонов.
- Очистка гнезд магазина, захватов манипулятора и посадочных конусов.
- Проверка затяжки приводных блоков в револьверной головке.
- Осмотр кулачков патронов на износ и загрязнение, промывка гидроцилиндров зажима.
- Проверка работы бар-фидера и направляющих втулок.
Ежемесячно и ежеквартально
- Контроль усилия зажима патронов динамометром на главном шпинделе и на противошпинделе. Усилие падает постепенно, и однажды деталь провернется.
- Проверка соосности главного шпинделя и противошпинделя с записью в журнал. Важен тренд, а не абсолютное значение.
- Проверка биения шпинделей контрольной оправкой.
- Проверка момента зажима оси B и оси C.
- Проверка повторяемости позиционирования револьверной головки.
- Контроль осевого люфта ШВП по линейным осям.
- Замена масла редукторов и гидростанции по регламенту.
- Контроль состояния СОЖ: pH, концентрация, бактериальная зараженность, запах.
- Проверка работы чиллера фрезерного шпинделя и кондиционера электрошкафа.
- Проверка калибровки щупа детали и щупа инструмента.
Ежегодно
- Лазерная калибровка линейных осей по ISO 230-2 и обновление компенсационных таблиц ЧПУ.
- Круговой тест по ISO 230-4 (ballbar) с анализом диаграммы.
- Полная проверка геометрии по ISO 13041-1 или ГОСТ 18097-93 с протоколом.
- Обработка контрольной детали с замером на КИМ и сравнением с приемочным протоколом.
- Проверка выверки станка по уровню. В первый год после монтажа - дважды.
- Ревизия подшипниковых опор шпинделей при появлении шума, вибрации или роста температуры.
- Ревизия узла оси B и направляющих противошпинделя.
- Ревизия приводных блоков револьверной головки.
Безопасность при работе на станке
Безопасность — ограждения, блокировки, пыле- и стружкоудаление, эргономика загрузки и соответствие нормам для конкретного типа. При подборе проверяем, что заявленные средства защиты входят в поставку, а не остаются «опцией после оплаты».
Сколько стоит
Цены ориентировочные, на 2026 год, с НДС 22%, для нового оборудования.
Разброс внутри каждой группы доходит до двух раз и более в зависимости от уровня станка, комплектации, бренда, состава лицензий, условий поставки и сроков.
| Класс оборудования | Ориентир по цене, с НДС |
|---|---|
| Mill-Turn с фрезерным шпинделем на оси B, магазином инструмента, патрон Ø200-320 | 45 - 120 млн руб. |
| Премиальный сегмент (Япония, Германия, Швейцария) | 90 - 260 млн руб. |
| Прутковая подача с автоматической сменой прутка | плюс 2-8 млн руб. |
| Портальный загрузчик или робот-манипулятор | плюс 8-35 млн руб. |
| Лицензии ЧПУ, CAM с многоканальностью, постпроцессор, обучение | плюс 3-14 млн руб. |
Что не входит в цену станка
У токарно-фрезерного центра список длиннее, чем у любого другого станка, потому что он закрывает две технологии сразу и оснастка нужна под обе.
- Лицензии ЧПУ: каналы, синхронизация шпинделей, интерполяции, RTCP, измерительные циклы, контроль столкновений.
- CAM-система с многоканальностью и симуляцией кинематики.
- Разработка и отладка постпроцессора под конкретную связку, с отладкой на вашей детали.
- Инструментальная оснастка. Приводные блоки под револьверную головку (каждый - отдельная позиция с ценой), державки, оправки под фрезерный шпиндель, цанги. Комплект под номенклатуру набирает от 2 до 8 млн руб.
- Патроны и кулачки под конкретные детали, мягкие кулачки, цанговые зажимы.
- Режущий инструмент на первый год - номенклатура шире обычной, потому что закрывает и точение, и фрезерование.
- Измерительные щупы детали и инструмента с калибровкой.
- Бар-фидер, деталеуловитель, конвейер стружки, чиллер, маслотуманоотделитель, если не в базовой поставке.
- Доставка, такелаж, разгрузка, заведение в цех.
- Виброопоры или подготовка основания, подведение электропитания 30-90 кВА.
- Компрессор нужной производительности.
- Пусконаладка, обучение технолога и оператора с сопровождением на первых деталях.
- Склад ЗИП. На станке, который один в маршруте, это не роскошь: обсудите с поставщиком минимальный набор критичных запчастей.
Практическое правило: закладывайте на оснастку, инструмент, CAM, постпроцессор и обучение 25-40% от цены станка в первый год эксплуатации.
Полный разбор сопутствующих затрат - в материале «Бюджет на покупку металлообрабатывающего станка с ЧПУ».
Почему цена на один и тот же станок разная у разных поставщиков
- Разный уровень станка под одинаковым названием. «Токарно-фрезерный обрабатывающий центр» в двух КП может иметь разное трактование (кто-то предлагает обычный револьверный станок , а кто-то полноценный с фрезерным шпинделем - разница в 3 раза). Самая частая причина расхождения в этой категории.
- Разный состав лицензий ЧПУ. Каналы, синхронизация, интерполяции стоят миллионы и в спецификации часто просто не упомянуты.
- Разный тип крепления инструмента. BMT против VDI меняет и цену станка, и цену всего комплекта приводных блоков.
- Разные условия поставки. Со склада в России или семь месяцев под заказ - это разная цена денег.
- Разный объем обязательств. Пусконаладка, обучение, гарантия 12 или 24 месяца, склад ЗИП, срок реакции сервиса.
- Разная маржа поставщика. Это тоже фактор, и он не всегда коррелирует с уровнем сервиса.
Сравнивать предложения без приведения к единой форме - бессмысленно. Именно этим занимается СТАНКОВЕД при качественном подборе токарно-фрезерных обрабатывающих центров с ЧПУ.
Другие токарные станки
Если по описанию видно, что ваша задача решается иначе, смотрите смежные категории.
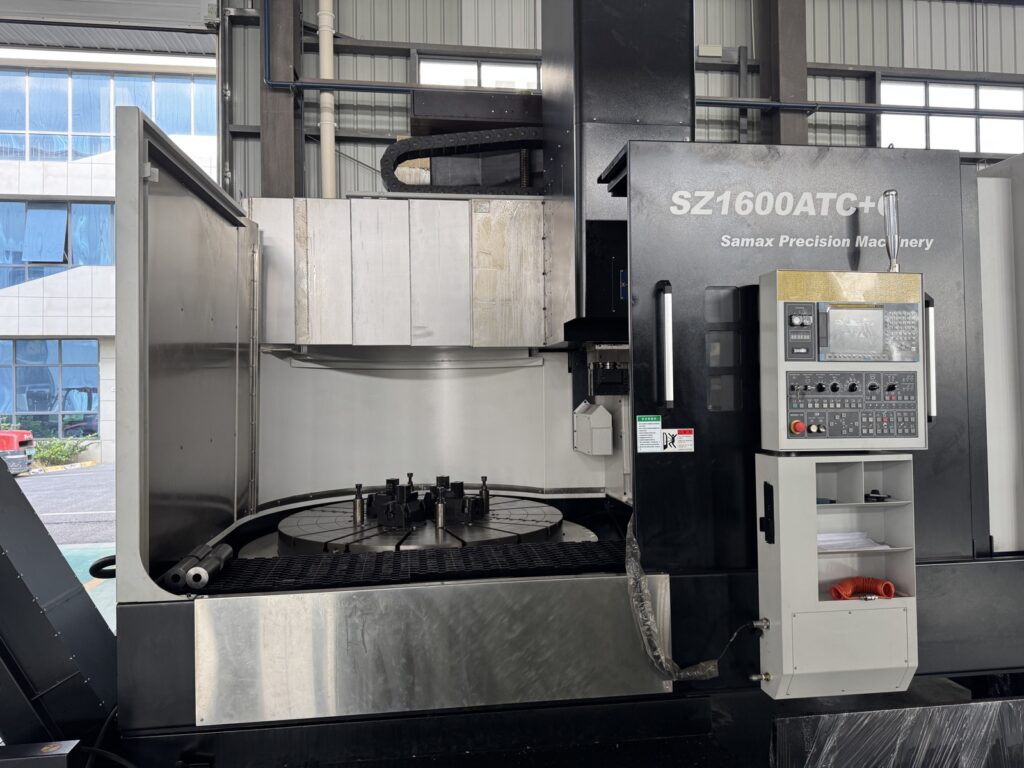
Вертикальные токарные станки и карусельные центры. Для деталей типа «диск» большого диаметра и массы, где горизонтальная схема не держит заготовку.
Выбираете оборудование для производства?
Ознакомьтесь с нашей услугой подбора станков ЧПУ. Работаем на стороне покупателя: ТЗ, сравнение КП, переговоры и сопровождение сделки.
Остались вопросы?
Оставьте ваш запрос на подбор оборудования или на любую другую консультацию, связанную со станками.
Частые вопросы
Чем токарно-фрезерный центр с полноценной фрезерной головой отличается от токарного с приводным инструментом?
Наличием отдельного фрезерного шпинделя на поворотной оси B. У токарного центра с приводным инструментом фрезерование выполняют моторизованные блоки в револьверной головке мощностью 3-11 кВт с ограниченным доступом по углу. У токарно-фрезерного центра это полноценный фрезерный мотор-шпиндель 15-40 кВт, который подходит к детали под любым углом. Разница в цене - в два-три раза, и она нужна не всем.
Что такое ось B на токарно-фрезерном центре?
Поворот фрезерного шпинделя в вертикальной плоскости, обычно в диапазоне от −30…−120° до +90…+180°. Позволяет вести фрезерование под произвольным углом к оси детали и выполнять пятиосевую обработку на токарной базе. Ось B нужна только тогда, когда в детали есть поверхность, к которой инструмент подходит под углом, отличным от 0 и 90 градусов к оси вращения.
Зачем нужен противошпиндель на токарно-фрезерном центре?
Он принимает деталь от главного шпинделя и обрабатывает ее с тыльной стороны в том же цикле. Без него вторая сторона делается вторым установом на этом же или другом станке, с потерей точности взаимного расположения поверхностей. Ключевое уточнение при выборе: есть ли у противошпинделя полная ось C - без нее фрезерная обработка тыла невозможна.
Что такое многоканальная стойка ЧПУ и зачем считать каналы?
Канал - это независимый поток выполнения программы. Двухканальная стойка позволяет верхнему суппорту точить деталь в главном шпинделе, пока нижний одновременно работает по детали в противошпинделе. Разница в штучном времени между одноканальным и грамотно сбалансированным двухканальным станком доходит до 30-45%. Каналы лицензируются: станок может поддерживать три, а оплачено два.
Что такое синхрограмма и зачем требовать ее у поставщика?
Это диаграмма, показывающая работу каналов по времени с точками ожидания. По ней видно, где какой канал простаивает, и какое реальное штучное время получится на вашей детали. Синхрограмма по вашему чертежу - обязательное требование к коммерческому предложению. Поставщик, который не может ее дать, не понимает, что продает.
BMT или VDI: что выбрать для револьверной головки?
BMT (блок крепится винтами к плоскости головки) дает существенно более высокую жесткость, меньшую вибрацию при фрезеровании и больший ресурс приводных блоков. VDI (цилиндрический хвостовик по DIN 69880) дешевле, оснастка распространеннее, меняется быстрее. Если фрезерных переходов в детали много, переплата за BMT возвращается.
Какой конус нужен фрезерному шпинделю токарно-фрезерного центра?
HSK-T63 - фактический стандарт категории: это turning-исполнение HSK с уплотнением, рассчитанным на работу в среде токарной СОЖ и стружки. HSK-T100 применяется на крупных станках, Capto C5/C6 - если у вас уже есть парк модульной оснастки. BT40 встречается на бюджетных исполнениях, но ресурс в токарной среде ниже. Конус после покупки не меняется вместе со всем парком оправок.
Как проверить перехват детали при приемке?
Отдельным пунктом протокола: синхронизация оборотов шпинделей, зажим, отрезка с подхватом, срабатывание датчика наличия детали. Обязательно на вашей детали, а не на калиброванном прутке из демозала. И отдельно требуйте протокол соосности главного шпинделя и противошпинделя - этот пункт пропускают почти всегда, а именно он определяет брак по биению после перехвата.
Обязательно ли покупать CAM и постпроцессор вместе со станком?
Для станка с двумя и более каналами - да. Многоканальную программу с синхронизацией и перехватом вручную не пишут. Универсального постпроцессора не существует: он делается под связку «станок + стойка + кинематика + число каналов» и отлаживается на реальной детали. Зафиксируйте в договоре, кто его разрабатывает, на какой детали отлаживает и на каких условиях дорабатывает в первый год.
Что дешевле: токарно-фрезерный центр Mill-Turn или два отдельных станка?
Зависит от загрузки и маршрута. Mill-Turn обычно выигрывает при одновременном выполнении трех условий: годовая загрузка от 3000 часов, три и более операции в текущем маршруте детали, требование по взаимному расположению поверхностей, которое сложно выдержать переустановкой. Если хотя бы одно условие не выполняется, связка из двух станков чаще дешевле на горизонте пяти лет.
Сколько стоит токарно-фрезерный обрабатывающий центр с фрезерной головкой (Mill-Turn)?
Станок с фрезерным шпинделем на оси B, противошпинделем и двухканальной стойкой - обычно 45-110 млн. Цены на 2026 год, с НДС. К стоимости станка добавляйте 25-40% на оснастку, инструмент, CAM, постпроцессор и обучение в первый год.
Можно ли работать на токарно-фрезерном центре без оператора?
Да, при наличии комплекта: прутковая подача с автоматической сменой прутка, деталеуловитель и конвейер выгрузки, дублирующий инструмент в головке и магазине, щупы детали и инструмента, контроль отрезки и наличия детали. Без любого из этих элементов станок остановится в первый же час ночной смены и будет ждать человека до утра.
Стоит ли покупать токарно-фрезерный центр бывшим в эксплуатации?
Проверять надо больше, чем у обычного токарного. Обязательно: состояние и люфт оси B, износ направляющих противошпинделя, соосность шпинделей, ресурс приводных блоков в револьверной головке, наличие и работоспособность лицензий ЧПУ на каналы (они привязаны к железу и не всегда передаются), наличие 3D-модели и постпроцессора, историю столкновений. Отдельно оцените стоимость восстановления соосности после перевозки.